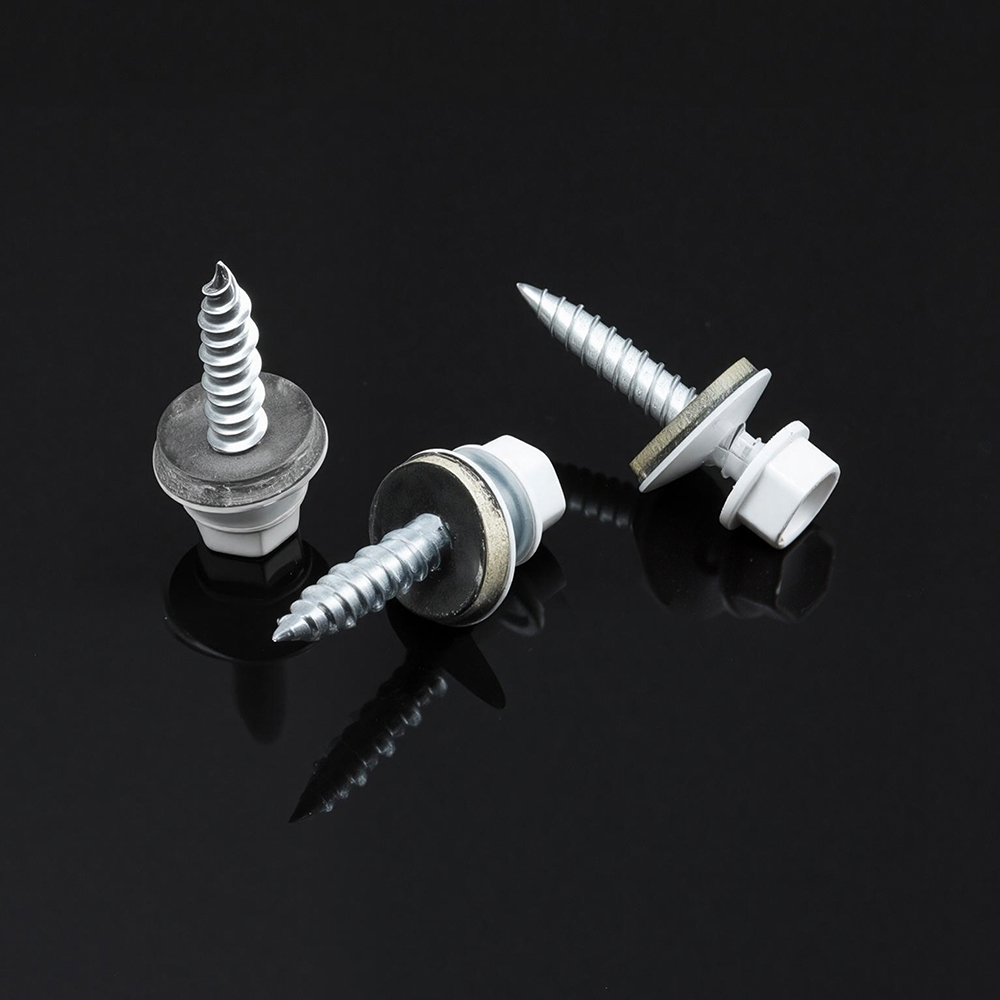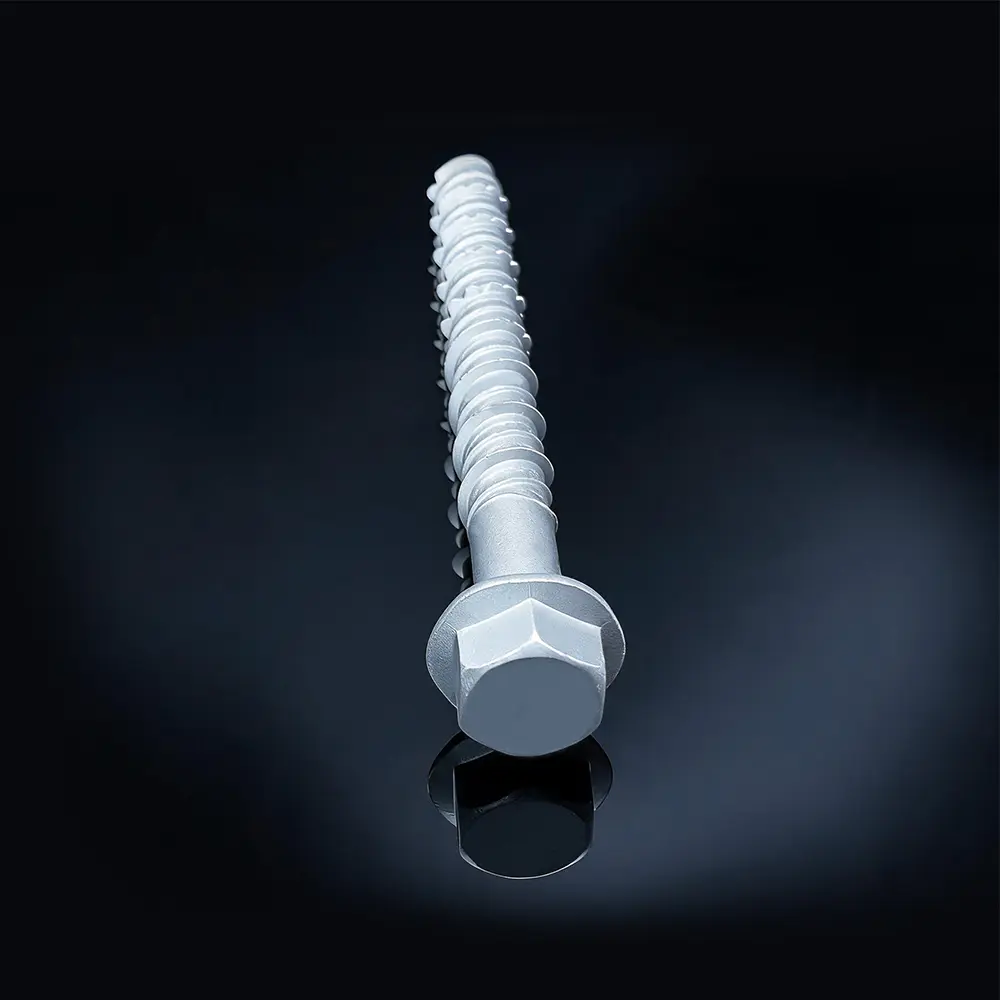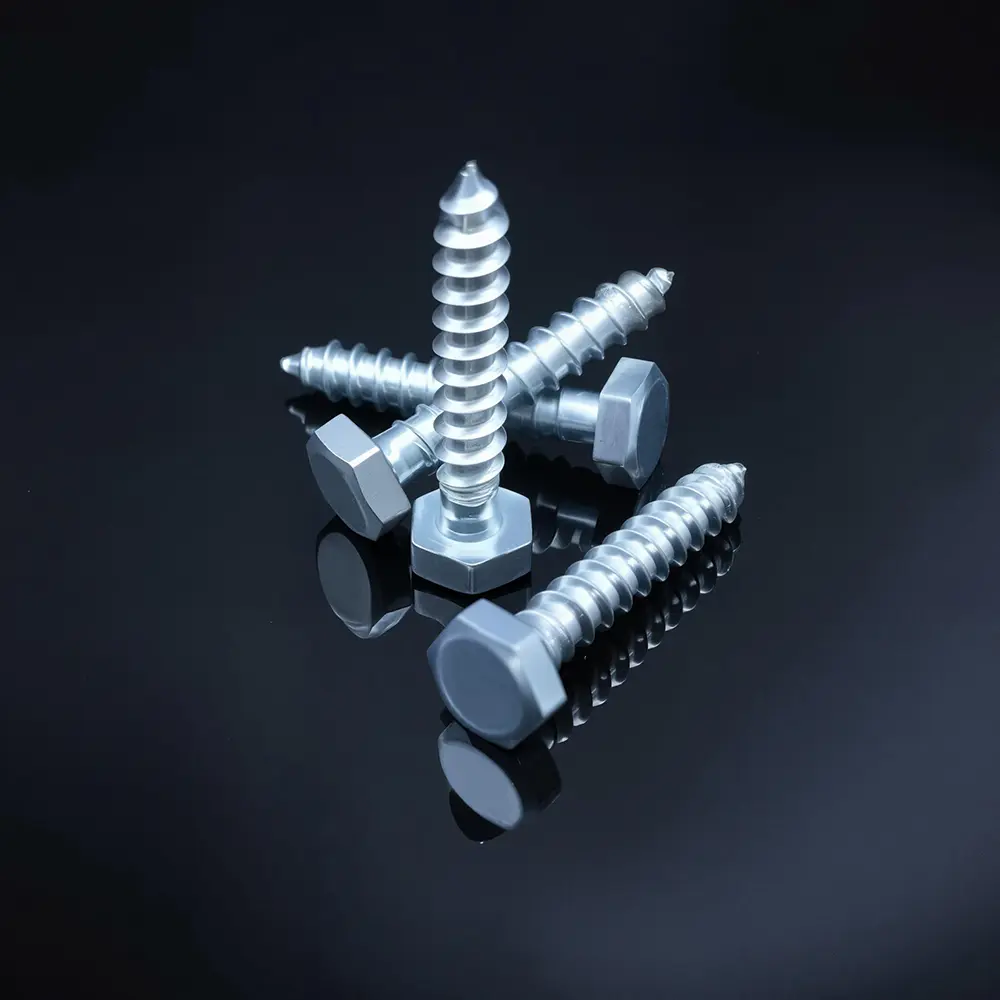

Każde nieudane połączenie blachy ma swój początek w jednej z trzech decyzji podjętych, zanim kierowca dotknie łącznika: niewłaściwy rozmiar, niewłaściwy punkt wiercenia lub niewłaściwy skok gwintu dla materiału podstawowego. Dostępne są blachy od miękkich okładzin aluminiowych o grubości 0,5 mm po wsporniki ze stali walcowanej na zimno o grubości 3 mm, a łącznik dostosowany do jednej grubości będzie się swobodnie obracał w drugiej lub ścinał krawędź panelu przy wejściu. Zrozumienie jak wkręty samogwintujące faktyczne wycięcie i uformowanie gwintu wewnątrz otworu jest punktem wyjścia do określenia właściwej części, a nie zgadywania na podstawie pojemnika z częściami.
Łącznik samogwintujący spełnia jednocześnie dwie funkcje: w miarę przesuwania tworzy pasujący gwint, a po osadzeniu zaciska ze sobą połączone warstwy. Warianty formowania gwintu wypierają metal na zewnątrz bez usuwania materiału, co sprawdza się dobrze w przypadku cienkiej, plastycznej blachy, gdzie przemieszczany metal wpływa do nasady gwintu. Warianty z gwintowaniem golą materiał za pomocą szczelinowej lub karbowanej końcówki, co jest odpowiednie dla grubszych lub twardszych blach, gdzie w przeciwnym razie formowanie spowodowałoby pęknięcie panelu lub wygenerowanie nadmiernego momentu obrotowego. Mieszanie tych dwóch kategorii jest najczęstszą przyczyną odsłoniętych otworów zgłaszaną przez zakłady produkcyjne.
Przemieszcza materiał promieniowo. Najlepsze do blach o grubości poniżej 1,5 mm i bardziej miękkich stopów, gdzie szczelne, gazoszczelne uszczelnienie ma większe znaczenie niż surowa wytrzymałość na wyrywanie.
Usuwa zawijanie się materiału w miarę jego przesuwania. Preferowany do blachy o grubości 1,5 mm i większej lub do powtarzających się cykli montażu i demontażu.
Łączy końcówkę wiertła z gwintem tnącym w jednej części, eliminując oddzielny stopień otworu prowadzącego w stali do około 3 mm.
Miernik to kod średnicy podany na opakowaniu i należy go dobierać względem cieńszej z łączonych warstw, a nie grubszej. Miernik, który jest zbyt duży dla cienkiej powłoki zewnętrznej, zdeformuje otaczający metal w widoczne wgłębienie; sprawdzian, który jest za mały dla grubego wspornika, wykona zaledwie kilka obrotów, zanim osiągnie głębokość zazębienia.
Długość jest obliczana w różny sposób w zależności od rodzaju złącza. W przypadku połączenia zakładkowego dwóch arkuszy wkręt powinien całkowicie przejść przez obie warstwy oraz dwa do trzech odsłoniętych gwintów z tyłu, aby zapewnić pełne połączenie bez nadmiernego występu. W przypadku śruby wkręcanej w uformowany kołnierz lub wytłaczany profil długość powinna pozostawiać co najmniej trzy pełne gwinty dystansu poniżej czoła kołnierza, ponieważ mniejsza liczba gwintów znacznie zmniejsza opór wyrywania, a większa liczba gwintów stwarza ryzyko zagłębienia się w ścianę wewnętrzną.
| Kombinacja arkuszy | Typowy miernik | Typowa długość |
| 0,6 mm to 0.6mm lap joint | Nr 6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | Nr 8 | 13mm |
| 1,6 mm to 2.4mm frame | Nr 10 | 16mm |
| 2,4 mm to 3.0mm structural | Nr 12 | 19 mm |
Końcówka wkrętu samowiercącego jest klasyfikowana według numeru punktu, który w przybliżeniu odpowiada łącznej grubości materiału, jaki może przeniknąć bez otworu prowadzącego. Końcówki Punkt 1 i Punkt 2 obsługują łącznie lekkie arkusze o grubości od 0,7 mm do 3,2 mm. Końcówki Punkt 3 rozszerzają ten zakres do 4,8 mm, a końcówki Punkt 5 są przeznaczone do profili ze stali konstrukcyjnej do około 6,4 mm. Wybór końcówki o wartości znamionowej mniejszej niż rzeczywista grubość stosu zmusza instalatora do zwiększenia momentu obrotowego wkrętaka w celu kompensacji, co zwiększa ryzyko zerwania gwintu lub odłamania łba, zamiast rozwiązać podstawowe niedopasowanie.
Liczba fletów ma takie samo znaczenie jak liczba punktów. Pojedyncza końcówka wiertła skutecznie usuwa wióry z cienkich arkuszy, ale w grubszych stosach może przemieszczać się poza środkiem; karbowana lub skrzydełkowa końcówka odprowadza zanieczyszczenia z otworu w stali konstrukcyjnej i zmniejsza siłę osiową potrzebną do rozpoczęcia penetracji. W przypadku powtarzających się serii produkcyjnych standaryzacja w oparciu o jedną ocenę punktową na pasmo materiału, a nie jedną ocenę dla całego zadania, zapewnia przewidywalność czasu cyklu i współczynnika odrzutów na różnych zmianach.
Wiertło o jeden rozmiar za małe nie wymaga po prostu dłuższej penetracji. Wytwarza miejscowe ciepło, które utwardza krawędź otworu przez zgniot, który następnie wytrzymuje kolejne przejście formujące gwint i powoduje powstanie luźnego połączenia o niedostatecznym momencie obrotowym, mimo że kierowca zgłosił pełne osadzenie.
Zużycie punktowe łatwo przeoczyć, ponieważ ulega stopniowej degradacji, a nie całkowitemu uszkodzeniu na raz. Świeża końcówka Point 2 może bez problemu wyczyścić stos o grubości 3 mm, ale po kilku tysiącach cykli ta sama końcówka może zacząć mieć problemy z blachą o grubości 2 mm, a operatorzy często w odpowiedzi na to naciskają mocniej, zamiast zmieniać końcówkę. Śledzenie liczby cykli na bit, nawet przy prostym arkuszu zestawień na stacji roboczej, wychwytuje ten błąd, zanim pojawi się jako skok w odrzuconych połączeniach. W sklepach pracujących na tej samej linii na dwie lub trzy zmiany często okazuje się, że szybka wymiana bitów na zmianę zamiast czekania na widoczną awarię pozwala utrzymać stałą liczbę odrzutów w ciągu tygodnia.
Skok gwintu, odległość pomiędzy sąsiednimi wierzchołkami gwintu, decyduje o tym, ile materiału wchodzi w każdy gwint i jak szybko posuwa się śruba na obrót. Gwinty o grubym skoku mają mniejszą liczbę zwojów na cal i głębszy profil gwintu, co zapewnia dużą odporność na zdzieranie w cienkich, miękkich arkuszach, gdzie każdy gwint musi mocno wgryźć się w ograniczony materiał. Gwinty o drobnym skoku mieszczą więcej gwintów na tej samej długości, rozkładając obciążenie zacisku na więcej punktów styku, co jest odpowiednie dla grubszych blach i zastosowań narażonych na wibracje.
Punkt przecięcia, w którym drobna podziałka zaczyna przewyższać grubą, zwykle mieści się w przedziale od 1,6 mm do 2,0 mm, w zależności od twardości stopu. Poniżej tego pasma skok gruby stale zapewnia lepiej utrzymany moment obrotowy, ponieważ głębokość materiału po prostu nie jest wystarczająca do pełnego uformowania drobnych gwintów. Powyżej tego pasma drobnozwojny skok jest odporny na zrywanie gwintu w wyniku powtarzających się cykli obciążenia, ponieważ więcej gwintów ma tę samą siłę zacisku, więc żaden pojedynczy gwint nie przenosi nieproporcjonalnie dużej części naprężenia.
Wybór podziałki wpływa również na tolerancję otworu prowadzącego wybraną wcześniej. Wybity lub wywiercony otwór, który jest nawet o kilka setnych milimetra większy, pozwoli gwintowi o grubym skoku wejść prawie normalnie, ponieważ głębszy profil gwintu ma więcej materiału do uchwycenia. Gwint o drobnym skoku w tym samym powiększonym otworze traci znacznie większą część dostępnego zaangażowania, ponieważ każdy pojedynczy gwint jest na początku płytszy. Jest to jeden z powodów, dla których rysunki produkcyjne grubszych zespołów o drobnej podziałce zazwyczaj wskazują na mniejszą tolerancję otworu prowadzącego niż rysunki napisane dla cienkiej blachy o grubej podziałce.
Dwa panele o identycznej grubości mogą zachowywać się zupełnie inaczej pod tym samym łącznikiem, jeśli ich skład stopowy jest inny. Blacha aluminiowa ma mniej więcej jedną trzecią twardości miękkiej stali przy tej samej grubości, dlatego wiertło przystosowane do stali przebije aluminium niemal zbyt łatwo, co czasami powoduje chwianie się łącznika przed zaczepieniem gwintu. Blacha ze stali nierdzewnej znajduje się na przeciwległym końcu, generując znacznie więcej ciepła tarcia podczas wkręcania, dlatego elementy złączne kompatybilne ze stalą zwykle mają twardszą obróbkę na czubku i bokach gwintu.
Plastyczność wpływa również na to, jak staw jest odporny na nadmierną jazdę. Miękkie aluminium będzie się odkształcać po osiągnięciu pełnego osadzenia, co oznacza, że sterownik ustawiony na stalowy moment obrotowy będzie rozbijał otaczający panel, zanim sprzęgło się wyłączy. Twardsze stopy są odporne na tę deformację, co zwiększa ryzyko w kierunku zdarcia gwintu zamiast wbijania się, gdy ustawienie sprzęgła jest zbyt agresywne. Dopasowanie momentu obrotowego kierowcy i ustawień sprzęgła do konkretnego stopu, a nie tylko grubości, wypełnia tę lukę.
Wybór powłoki na samym łączniku wpływa również na te różnice materiałowe. Ocynkowana śruba ze stali węglowej wkręcona w gołe aluminium może z czasem wywołać łagodną reakcję galwaniczną w wilgotnym środowisku, stopniowo rozluźniając połączenie, nawet jeśli początkowe osadzenie mechaniczne było prawidłowe. Elementy złączne z powłoką zgodną z arkuszem podstawowym lub z fizyczną barierą, taką jak podkładka nylonowa, w miejscu styku różnych metali, pozwalają uniknąć tej powolnej degradacji. Rzadko pojawia się w pierwszych tygodniach pracy i właśnie dlatego zostaje pominięty podczas wstępnej kontroli jakości i pojawia się dopiero kilka miesięcy później w postaci niewyjaśnionej partii luźnych połączeń.
Spójność mocowania wynika w mniejszym stopniu z samego wkrętu, a bardziej z powtarzalnej sekwencji montażu. Sklepy, które otrzymują najmniej oddzwonień, zwykle postępują zgodnie z tą samą listą kontrolną, niezależnie od poziomu doświadczenia operatora.
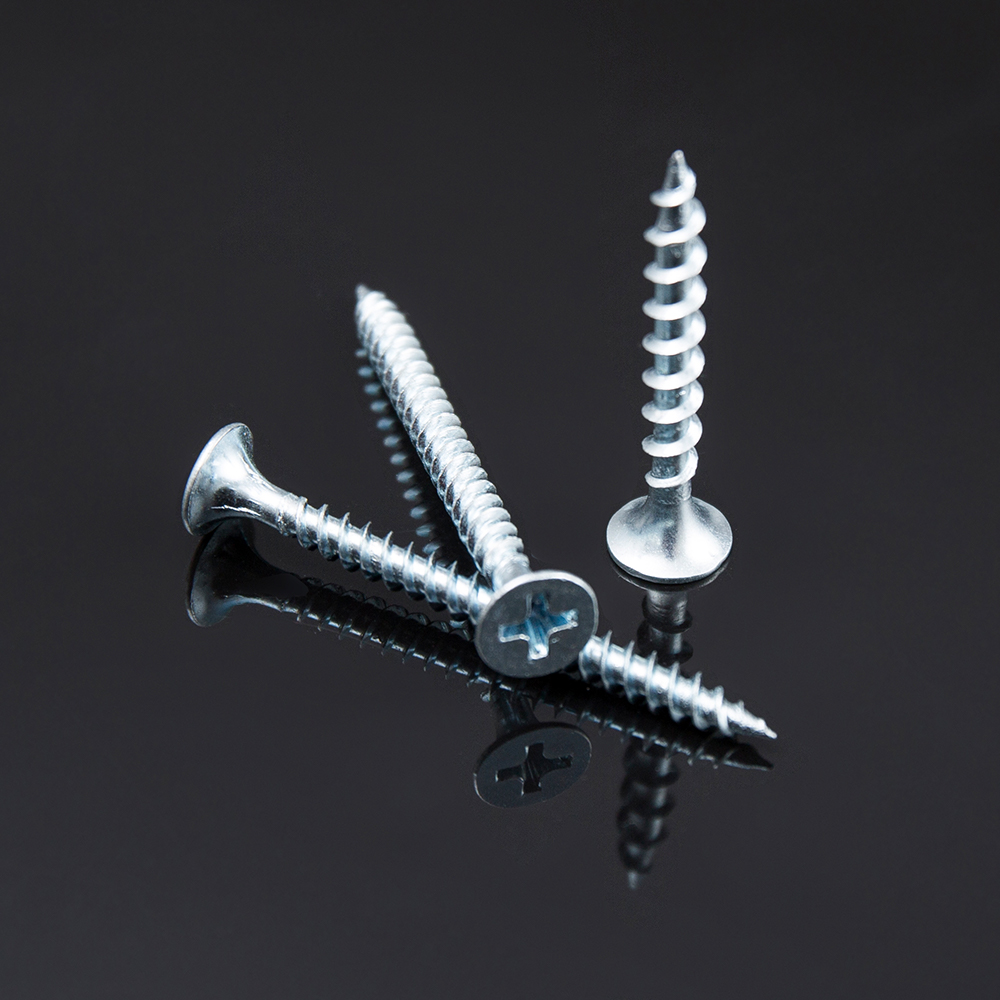 Prostopadłe ustawienie i stała prędkość napędu zmniejszają obciążenie boczne gwintu podczas montażu.
Na osobną uwagę zasługują otwory pilotowe. W przypadku śrub samogwintujących w cienkich blachach pominięcie otworu prowadzącego jest zwykle dobrym rozwiązaniem, a nawet preferowanym rozwiązaniem, ponieważ uformowany gwint opiera się na nienaruszonym materiale wokół otworu. W przypadku śrub do nacinania gwintów w grubszych blachach otwór prowadzący o wielkości około 85 procent mniejszej średnicy śruby znacznie zmniejsza moment napędowy bez utraty zaangażowania gwintu i zauważalnie wydłuża żywotność wiertła w przypadku zadań o dużej objętości.
Mocowanie odgrywa również cichą, ale znaczącą rolę w zapewnianiu spójności momentu obrotowego. Panele, które mogą się zginać podczas jazdy, absorbują część przyłożonej siły w postaci odkształcenia, a nie zaciskania, co później objawia się prawidłowym odczytem złącza podczas wstępnej kontroli momentu obrotowego, ale poluzowuje się po kilku pierwszych cyklach obciążenia, gdy panel się uspokoi. Mocne dociśnięcie stosu do sztywnej płyty nośnej podczas montażu, nawet na kilka sekund, gdy kierowca osadza element mocujący, eliminuje tę zmienną i sprawia, że odczyty momentu obrotowego są znacznie bardziej powtarzalne w zależności od operatora.
Większość usterek w terenie mieści się w krótkiej liście rozpoznawalnych wzorców, a każdy z nich wskazuje na konkretną niezgodność, a nie na przypadkową wadę.
| Objaw | Prawdopodobna przyczyna | Korekta |
| Śruba kręci się bez gryzienia | Zbyt mały wskaźnik lub zbyt duży otwór | Zwiększ jeden wskaźnik lub zmniejsz rozmiar otworu prowadzącego |
| Głowa odłamana podczas jazdy | Ustawiony moment obrotowy jest zbyt wysoki dla twardości materiału | Obniż ustawienie sprzęgła, sprawdź najpierw na złomie |
| Panel wgłębień wokół głowy | Grubość zbyt duża dla cienkiego arkusza zewnętrznego | Zmniejsz wskaźnik, dodaj wariant główki podkładki |
| Luźne połączenie po tygodniach pracy | Gruby smoczek used on thicker vibrating panel | Przełącz na drobną podziałkę, ponownie sprawdź specyfikację momentu obrotowego |
| Śruba wędruje przed penetracją | Wiertło zbyt agresywne dla miękkiego stopu | Wybierz niższy numer punktu, zmniejsz ciśnienie zasilania |
Przydatnym zwyczajem diagnostycznym jest przechowywanie małego zestawu nieudanych próbek z każdej serii produkcyjnej i sprawdzanie profilu gwintu w powiększeniu. Odkręcony otwór z czystymi, nieuszkodzonymi gwintami na samym łączniku zwykle wskazuje na niedopasowanie otworu lub grubości. Element złączny z wyraźnie zużytymi lub zaokrąglonymi wierzchołkami gwintu wskazuje zamiast tego na nadmierne cykle wbijania bitu, który powinien zostać wymieniony kilka tysięcy cykli wcześniej.
Pomaga także oddzielić prawdziwą wadę elementu złącznego od wady procesowej przed zmianą specyfikacji. Zamiana na cięższy miernik lub inną podziałkę w celu rozwiązania problemu z mocowaniem lub kalibracją momentu obrotowego często powoduje wprowadzenie nowego zestawu problemów, takich jak zwiększone wgłębienia, bez rozwiązania pierwotnej reklamacji. Krótka analiza pierwotnej przyczyny, polegająca na porównaniu kilku nieudanych próbek z listą kontrolną instalacji przed dotknięciem zestawienia materiałów, zazwyczaj szybciej rozwiązuje problem i pozwala uniknąć niepotrzebnych zmian numerów części w całej serii produkcyjnej, która w przeciwnym razie przebiegałaby dobrze.
W przypadku sklepów, które wielokrotnie wykorzystują tę samą kombinację arkuszy, warto udokumentować krótką kartę specyfikacji dla każdego zespołu, zamiast za każdym razem na nowo pobierać grubość, długość, punkt i podziałkę. Typowa karta zawiera listę dwóch warstw materiału, ich grubości i wybranych wkręty do blachy grubość i długość, punkt wiercenia, typ podziałki, docelowy moment obrotowy wkrętaka i wszelkie wymagania dotyczące otworu prowadzącego. Dołączenie tej karty do zlecenia pracy eliminuje niejasności pomiędzy zmianami i daje nowym operatorom odniesienie niezależne od wiedzy plemiennej.
Kiedy pojawia się nowa kombinacja arkuszy, która nie jest jeszcze udokumentowana, dobrze sprawdza się szybki, trzyetapowy przebieg próbny: wprowadź jedną próbkę z podstawowym momentem obrotowym producenta i sprawdź, czy nie ma wgłębień lub zdzierań, wyreguluj moment obrotowy małymi krokami w dowolnym kierunku w oparciu o ten wynik, a następnie zablokuj ustawienie, gdy trzy kolejne próbki będą czysto osadzone ze stałym odstępem. To podejście próbne zajmuje kilka minut i uniemożliwia uruchomienie całej partii przy niezweryfikowanych ustawieniach.
Wybór łącznika wpływa również na narażenie na korozję, choć kwestia ta nie dotyczy wyłącznie dopasowania mechanicznego. Wsporniki wewnętrzne rzadko wymagają powlekania łączniki samowiercące , ale wszystko, co jest narażone na warunki atmosferyczne, zmywanie lub nadmorskie powietrze, ma odporną na korozję powłokę lub konstrukcję ze stali nierdzewnej, nawet jeśli w przeciwnym razie podstawowe parametry mechaniczne wymagałyby standardowej części ze stali węglowej.
Wkręt samogwintujący w miarę posuwu przecina lub tworzy własny gwint, ale nadal generalnie wymaga otworu prowadzącego w metalu. Wkręt samowiercący ma końcówkę wiertniczą, dzięki czemu może wywiercić własny otwór startowy i uformować gwint w jednym przejściu, co przyspiesza montaż na grubszych blachach.
Złącze niedokręcone będzie nadal odporne na obrót dłonią i po demontażu będzie widoczne nienaruszone gwinty. Otwór pozbawiony izolacji obraca się swobodnie z niewielkim oporem i często charakteryzuje się wygładzoną, zaokrągloną krawędzią otworu, a nie określonym profilem gwintu.
Można, ale miernik powinien być dobrany do cieńszej warstwy, aby uniknąć wgłębień, podczas gdy długość powinna nadal uwzględniać pełne przejście przez grubszą warstwę. Z tego powodu w wielu zespołach stosuje się jeden miernik o długości wybranej specjalnie dla połączonego stosu, a nie którykolwiek arkusz osobno.
Tak. Gwinty o grubym skoku postępują szybciej na obrót, ponieważ każdy zwój obejmuje większą odległość liniową, co skraca czas cyklu w przypadku serii o dużej objętości, gdzie cienki arkusz nie wymaga dokładnego skoku.
Aluminium odkształca się przy mniejszej sile niż stal, więc ustawienie momentu obrotowego skalibrowane dla stali spowoduje nadmierne napędzanie i wgłębienie aluminium przed zadziałaniem sprzęgła, podczas gdy to samo ustawienie może spowodować niedopasowanie stalowego złącza. Ustawienia momentu obrotowego należy zweryfikować dla każdego materiału, a nie przyjmować na podstawie jednej wartości domyślnej.