





Systematyczne przekształcanie niestandardowych koncepcji śrub w możliwe do wyprodukowania rysunki techniczne: model trójkąta funkcja-proces-koszt
Niestandardowe śruba niestandardowa rozwój rozpoczyna się od „wymogów szkicu” klienta — często jest to wstępny rysunek, opis słowny lub próbna część. Wyzwaniem jest systematyczne przekładanie tego na w pełni zdefiniowany rysunek techniczny i specyfikację produkcyjną, która będzie możliwa do wytworzenia, możliwa do kontroli i opłacalna. The Trójkąt funkcja-proces-koszt to sprawdzony framework, który integruje trzy współzależne domeny: wymagania dotyczące wydajności funkcjonalnej, możliwości procesu produkcyjnego i ograniczenia kosztowe. W tym artykule omówiono systematyczny przepływ pracy i kryteria podejmowania decyzji dotyczące stosowania tego modelu w opracowywaniu niestandardowych śrub.
1. Model trójkąta: podstawowe komponenty i interakcje
Poniższa tabela definiuje trzy filary modelu, ich podstawowe elementy i kluczowe interakcje, które napędzają transformację od projektu do produkcji.
| Filar | Elementy podstawowe | Kluczowe interakcje |
|---|---|---|
| Funkcja | Obciążalność (rozciąganie/ścinanie/skręcanie), trwałość zmęczeniowa, odporność na korozję, zakres temperatur, metoda montażu i kompatybilność części współpracujących. | Określa gatunek materiału, geometrię, klasę gwintu, rodzaj powłoki i wymagania dotyczące obróbki cieplnej. |
| Proces | Metody produkcji: kucie na zimno, kucie na gorąco, obróbka CNC, walcowanie gwintów, obróbka cieplna, powlekanie/powlekanie powierzchniowe. | Ogranicza osiągalne tolerancje, wykończenie powierzchni i złożoność geometryczną; wpływa na odkształcalność materiału i koszt. |
| Koszt | Amortyzacja narzędzi, wydajność materiału, czas cyklu, operacje dodatkowe, wymagania kontrolne i oszczędności w zakresie MOQ. | Równoważy wymagania dotyczące wydajności w stosunku do wielkości produkcji; wpływa na decyzje dotyczące wyboru procesu i zaostrzenia tolerancji. |
Pomyślny rozwój niestandardowych śrub wymaga iteracyjnej optymalizacji w obrębie tych trzech filarów. Projekt maksymalizujący funkcjonalność może być niemożliwy do przetworzenia lub nieekonomiczny; niedrogie rozwiązanie może nie spełniać wymagań wydajnościowych. Model trójkąta zapewnia ustrukturyzowane podejście, dzięki któremu kompromisy są widoczne i uzasadnione.
2. Systematyczny przebieg prac rozwojowych
Transformacja od szkicu klienta do specyfikacji gotowej do produkcji odbywa się w ramach zorganizowanego, podzielonego na etapy procesu. Kluczowe kroki opisano szczegółowo poniżej.
- Faza 1 – Definicja funkcjonalna: Przetłumacz aplikację klienta na wymierne wymagania inżynieryjne. Zidentyfikuj obciążenia krytyczne, narażenie na środowisko, temperaturę pracy i warunki interfejsu współpracującego. W tej fazie ustala się „minimalną wymaganą obwiednię wydajności”.
- Faza 2 – Wstępny wybór materiału i procesu: W oparciu o wymagania funkcjonalne zaproponuj kandydujące gatunki materiału (np. 35CrMo dla wysokiej wytrzymałości, 304 dla odporności na korozję) i podstawową metodę produkcji (np. tłoczenie na zimno w przypadku dużych objętości, CNC dla złożonych kształtów w małej objętości).
- Faza 3 – Analiza wykonalności i tolerancji: Sprawdź, czy proponowaną geometrię można wyprodukować w wymaganych tolerancjach przy użyciu wybranego procesu. Obejmuje to ocenę kątów pochylenia, podcięć, luzu matrycy do walcowania gwintów i potencjału odkształcenia po obróbce cieplnej.
- Faza 4 – Modelowanie kosztów i inwestycja w oprzyrządowanie: Oszacuj koszty oprzyrządowania, czasy cykli przypadających na część, ilość złomów i koszty inspekcji. Określ MOQ wymagane do osiągnięcia docelowej ceny jednostkowej i przedstaw klientowi wielopoziomowe opcje cenowe.
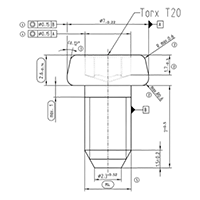
- Faza 5 – Finalizacja rysunków i specyfikacji: Wydaj ostateczny rysunek techniczny ze wszystkimi krytycznymi wymiarami, tolerancjami, objaśnieniami materiałów, specyfikacjami obróbki cieplnej, wymaganiami dotyczącymi powłok i kryteriami kontroli. Dołącz szablon raportu wymiarowego do celów walidacji produkcji.
3. Macierz decyzyjna dla wyboru procesu
Wybór optymalnego procesu produkcyjnego dla niestandardowej śruby jest często najważniejszą decyzją w procesie opracowywania. Poniższa macierz decyzyjna zapewnia ustrukturyzowane podejście oparte na wielkości produkcji, złożoności geometrycznej i wymaganych tolerancjach.
- Kucie na zimno (duża objętość, proste kształty): Idealne do produkcji na poziomie powyżej 50 000 sztuk, z prostą geometrią łba (sześciokątna, miska, płaska) i umiarkowanym stosunkiem długości do średnicy. Osiąga doskonałą wydajność materiału (>90%) i krótkie czasy cykli (30-100 części na minutę).
- Kucie na gorąco (średnia objętość, duże średnice): Nadaje się do średnic powyżej M24 lub skomplikowanych kształtów łbów wymagających dużej ciągliwości materiału. Zapewnia dobrą stabilność wymiarową, ale wymaga większych inwestycji w oprzyrządowanie i wolniejszych czasów cykli.
- Obróbka CNC (mała objętość, złożone funkcje): Preferowana trasa dla nakładów poniżej 5000 sztuk lub projektów z otworami krzyżowymi, łbami mimośrodowymi lub niestandardowymi profilami gwintów. Zapewnia maksymalną elastyczność geometryczną, ale wiąże się z wyższymi kosztami w przeliczeniu na część i niższą wydajnością materiału.
- Hybrydowe (operacje dodatkowe CNC z zimnym kursem): Najbardziej opłacalne podejście do średnich serii (5 000–50 000 sztuk) wymagających zarówno formowania pierwotnego w dużych ilościach, jak i obróbki o ograniczonej precyzji (np. wiercenie otworów poprzecznych, toczenie określonych średnic).
4. Praktyczny przykład: opracowanie niestandardowej śruby barkowej
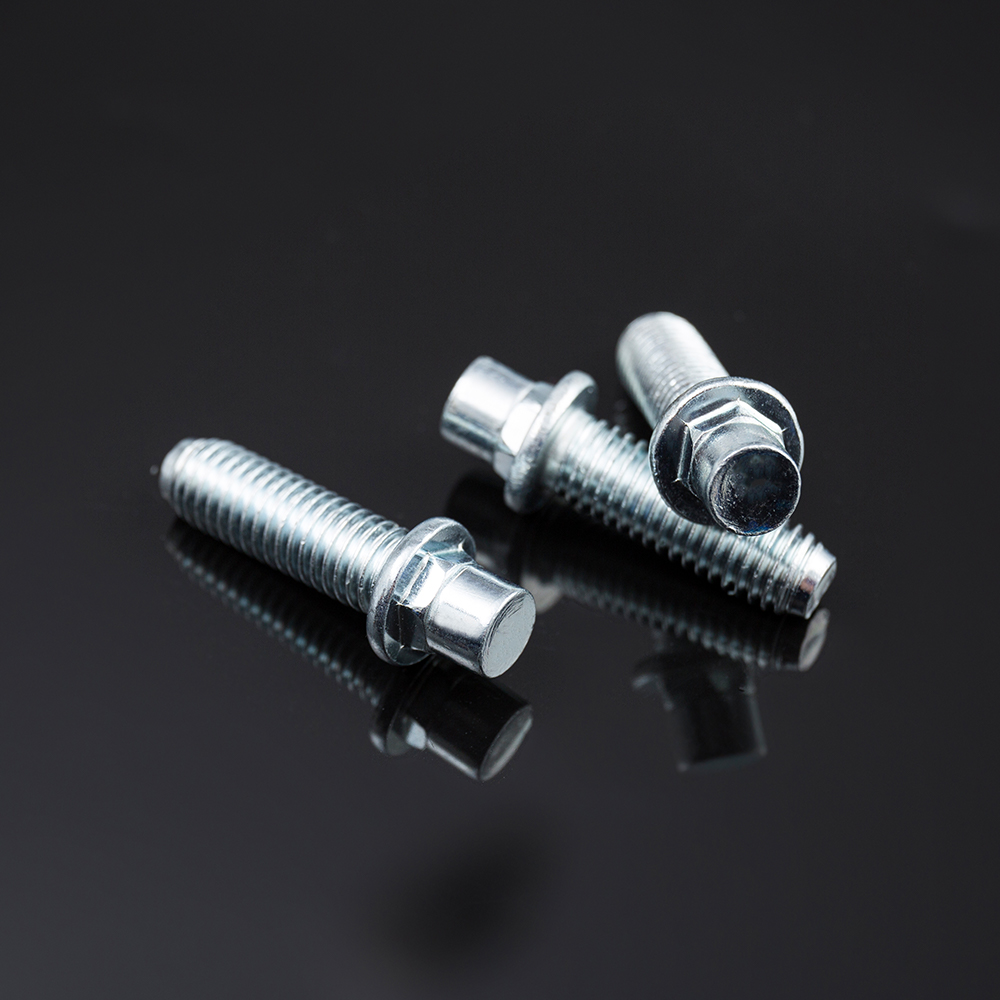
Weźmy pod uwagę klienta potrzebującego śruby pasowanej z łbem mimośrodowym i nawierconym krzyżowo otworem, ze stali nierdzewnej 316, do zastosowań w przetwórstwie spożywczym. Stosowanie modelu trójkąta:
- Funkcja: Wymaga odporności na korozję (316 SS), dokładnej długości ramienia (±0,05 mm) i gwintu M12 klasy 6g.
- Proces: Możliwe jest kucie na zimno głowy i barków, ale wykonanie otworu poprzecznego wymaga wiercenia CNC jako operacji dodatkowej. Głowica mimośrodowa wymaga niestandardowego narzędzia do nagłówka.
- Koszt: Koszt oprzyrządowania szacuje się na 2500 USD przy MOQ wynoszącym 10 000 sztuk, co pozwala uzyskać cenę jednostkową 1,20 USD. Podejście oparte wyłącznie na CNC w mniejszych ilościach kosztowałoby 8,50 USD za sztukę przy 500 jednostkach.
Ostateczne zalecenie to proces hybrydowy: spulchnianie na zimno pierwotnej geometrii występu i główki, a następnie wiercenie poprzeczne CNC, a rozwiązanie jest prezentowane klientowi z wielopoziomowymi opcjami cenowymi i czasem realizacji.
5. Perspektywa produkcji i jakości
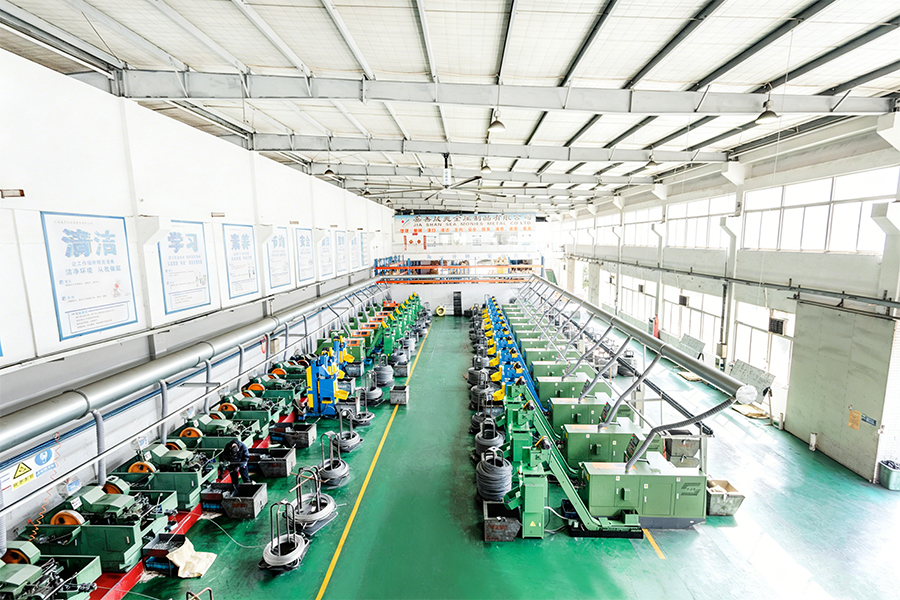
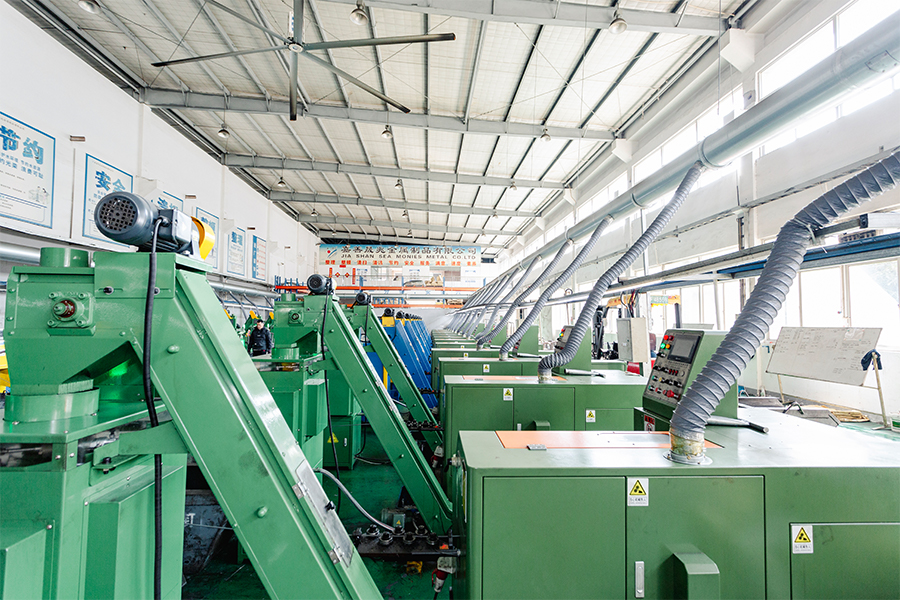
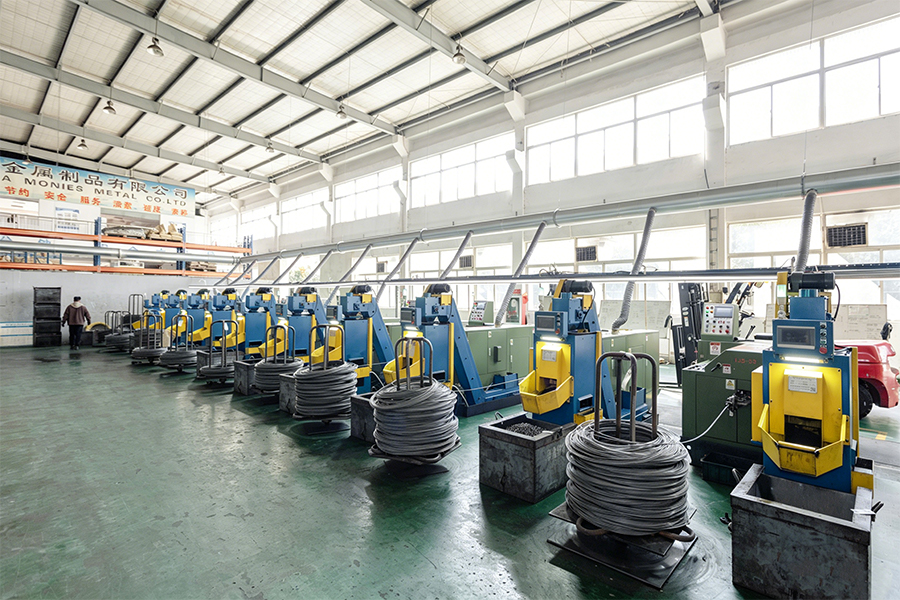
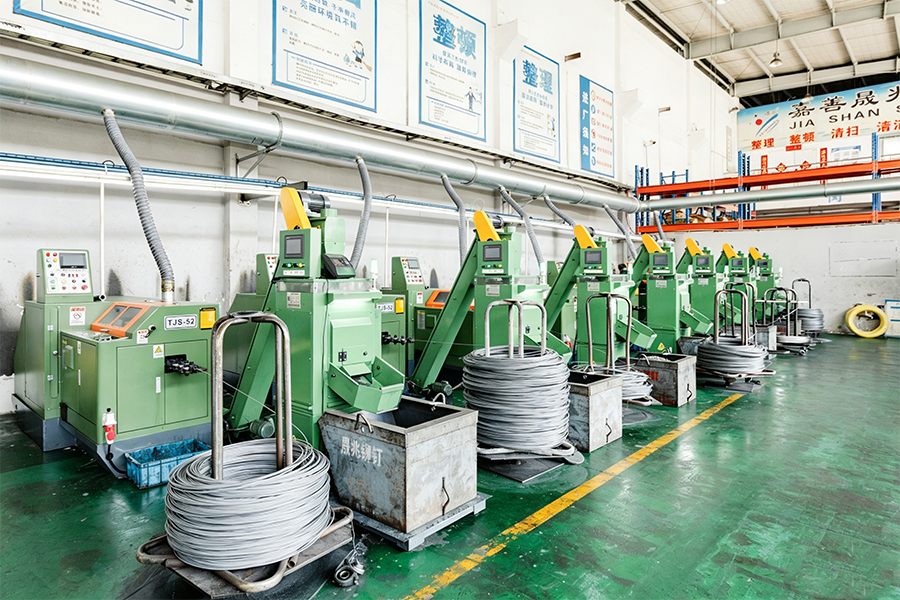
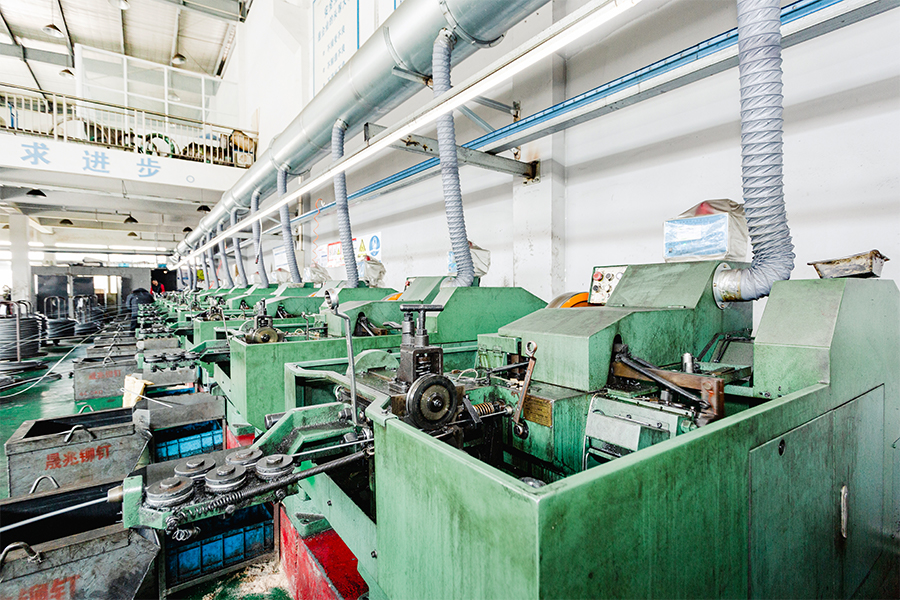
Pomyślne wdrożenie trójkąta funkcja-proces-koszt wymaga głębokiej wiedzy specjalistycznej w zakresie produkcji i rygorystycznej kontroli jakości. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) to przedsiębiorstwo rodzinne należące do SEA Monies Metal Co., Ltd., które dziedziczy 20-letnie doświadczenie rodzinne i dziedzictwo jakości w produkcji metali. Opierając się na dużych zdolnościach produkcyjnych Shengzhao Metal i zaletach łańcucha dostaw, specjalizujemy się w badaniach i rozwoju, produkcji i globalnej sprzedaży wysokiej jakości produktów metalowych. Kierując się rodzinnym dążeniem do precyzji, rygorystycznego podejścia do pracy i długoterminowego zaangażowania, dostarczamy stabilne i niezawodne produkty i usługi klientom na całym świecie.
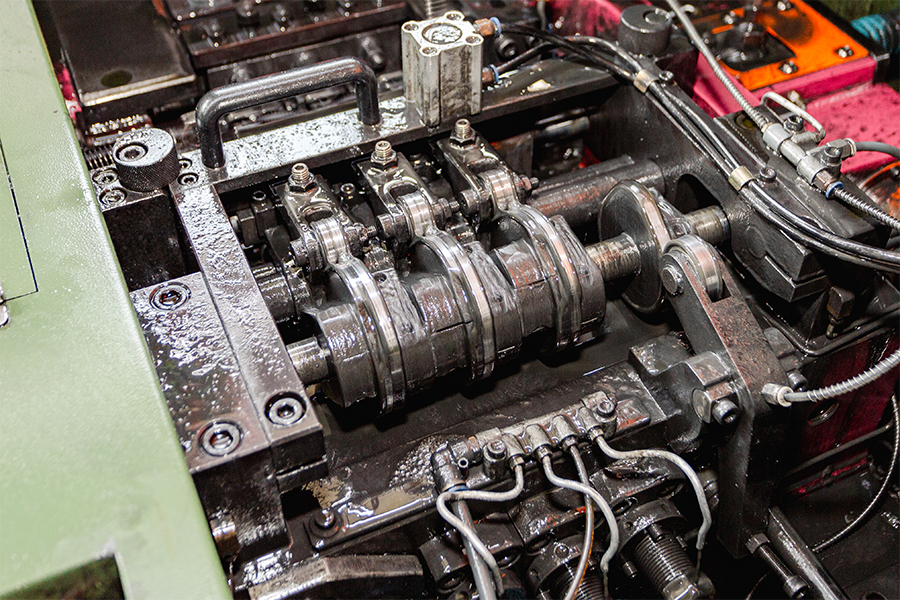
Wykorzystując solidne możliwości badawczo-rozwojowe i produkcyjne fabryki, specjalizujemy się w nitach, śrubach, nakrętkach, podkładkach, sworzniach, śrubach i różnych niestandardowych częściach o wysokiej wytrzymałości. Nasz asortyment produktów obejmuje materiały, w tym stal nierdzewną, stal stopową, stop aluminium, miedź i stopy specjalne, wykorzystując takie procesy, jak kucie na zimno, kucie na gorąco i obróbka CNC. Nasze produkty eksportujemy do ponad 25 krajów, obsługując ponad 200 klientów.
Chance & Union dąży do płynnego łączenia „Wyprodukowano w Chinach” z rynkiem międzynarodowym, zapewniając klientom na całym świecie kompleksowe rozwiązania w zakresie mocowania, od badań i rozwoju po produkcję masową, dzięki profesjonalnej technologii i wyjątkowej jakości. Nasz zespół inżynierów systematycznie stosuje model trójkąta do każdego niestandardowego projektu, zapewniając, że Twój szkic stanie się specyfikacją gotową do produkcji z jasnymi oczekiwaniami dotyczącymi kosztów, czasu realizacji i jakości.
6. Często zadawane pytania (FAQ)
- P1: Jaka jest minimalna ilość, którą akceptujesz w przypadku całkowicie niestandardowej, niestandardowej śruby?
Odp.: Nasza minimalna ilość zamówienia (MOQ) różni się w zależności od złożoności i ścieżki produkcyjnej. W przypadku prostych, niestandardowych geometrii wykorzystujących kucie na zimno, MOQ może wynosić zaledwie 5000 sztuk. W przypadku skomplikowanych części obrabianych CNC jesteśmy w stanie zrealizować zamówienia już od 500 sztuk. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) zapewnia ocenę wykonalności i kosztów dla konkretnego wymagania. - P2: Jak zapewnić, że pierwsza partia produkcyjna odpowiada oryginalnej próbce klienta?
Odp.: Nasz proces rozpoczyna się od szczegółowej analizy wymiarowej i materiałowej próbki. Następnie generujemy pełny rysunek techniczny i raport „Kontrola pierwszego artykułu” (FAI), który jest przedstawiany do zatwierdzenia przez klienta przed masową produkcją. FAI obejmuje wszystkie wymiary krytyczne, certyfikaty badań materiałów i wyniki twardości. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) postępuje zgodnie z procedurami ISO 9001 w zakresie weryfikacji próbek i dopuszczenia do produkcji. - P3: Czy możesz opracować niestandardową śrubę, która łączy w sobie cechy różnych standardowych gatunków (np. klasa wytrzymałości 10,9 z odpornością na korozję podobną do stali nierdzewnej)?
O: Tak – osiąga się to poprzez substytucję materialną. Na przykład możemy wyprodukować niestandardowe śruby ze stali stopowej o wysokiej wytrzymałości (np. 42CrMo) i zastosować opatentowaną powłokę cynkowo-aluminiową (Dacromet) lub okładzinę ze stali nierdzewnej, aby uzyskać zarówno wysoką wytrzymałość, jak i odporność na korozję. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) oferuje szeroką gamę kombinacji materiałów i powłok, aby spełnić Twoje specyficzne wymagania funkcjonalne.
Wybór tolerancji średnicy śruby pasowanej w celu precyzyjnego lokalizowania: h6, h7 lub h8 – równoważenie minimalnego luzu i zapobieganie zatarciom
W zastosowaniach związanych z precyzyjnym lokalizowaniem, śruba barkowa pełni zarówno funkcję łącznika, jak i precyzyjnego kołka. Średnica kołnierza pasuje do odpowiedniego otworu lub tulei, zapewniając dokładne pozycjonowanie promieniowe i przenoszenie obciążenia ścinającego. Wybór stopnia tolerancji średnicy kołnierza — h6, h7 lub h8 zgodnie z normą ISO 286 — bezpośrednio określa luz pomiędzy kołnierzem a współpracującym z nim otworem. Mniejszy luz (mocniejsze pasowanie) poprawia dokładność pozycjonowania, ale zwiększa ryzyko zatarcia zespołu, zatarcia lub frettingu w wyniku rozszerzalności cieplnej lub drobnej niewspółosiowości. Luźniejszy krój ułatwia montaż i kompensuje wzrost temperatury, ale ogranicza precyzję lokalizowania. W tym artykule przedstawiono systematyczne ramy selekcji oparte na wymaganiach aplikacji i warunkach pracy.
1. Definicje stopni tolerancji i wartości prześwitu
W poniższej tabeli określono trzy stopnie tolerancji dla wału cylindrycznego (odsadzki) zgodnie z normą ISO 286, wraz z odpowiadającymi im zakresami luzu dla typowej tolerancji otworu współpracującego wynoszącej H7. Dla ilustracji przyjęto, że rozmiar podstawy wynosi 12 mm; skala wartości o średnicy nominalnej.
| Stopień tolerancji barków | Definicja (ISO 286) | Typowy prześwit (dla średnicy 12 mm, z otworem H7) | Typ aplikacji |
|---|---|---|---|
| h6 | Dobra precyzja, ciasne dopasowanie | 0 – 18 µm (średnio ~9 µm) | Precyzyjne lokalizowanie, minimalne luzy |
| h7 | Ogólna precyzja, umiarkowane dopasowanie | 0 – 34 µm (średnio ~17 µm) | Standardowe umiejscowienie, dobra równowaga dopasowania i montażu |
| h8 | Komercyjna precyzja, dopasowanie luzu | 0 – 56 µm (średnio ~28 µm) | Łatwy montaż, możliwość rozszerzalności cieplnej |
Uwaga: Rzeczywisty luz zależy również od tolerancji otworu. W przypadku większości zastosowań związanych z precyzyjnym lokalizowaniem otwór pasujący jest określany jako H7, co zapewnia pasowanie z luzem w zakresie od wartości bliskiej zera do wartości maksymalnej, która zwiększa się wraz ze stopniem tolerancji występu.
2. Kluczowe czynniki wpływające na wybór tolerancji
Wybór pomiędzy h6, h7 i h8 nie jest wyłącznie kwestią precyzji — należy go dokonać w kontekście konkretnego środowiska aplikacji. Poniższe parametry są krytyczne w procesie selekcji.
- Wymagania dotyczące dokładności pozycjonowania: Jeśli śruba pasowana jest używana do umiejscowienia dwóch elementów, które muszą zachować koncentryczność w granicach, powiedzmy, ± 0,02 mm, wymagane jest pasowanie h6, aby zminimalizować luz promieniowy. Do ogólnych zastosowań związanych z wytycznymi, gdzie dopuszczalne jest ±0,05 mm, wystarczy h7.
- Częstotliwość i metoda montażu: Komponenty, które są często montowane i demontowane, szczególnie w sprzęcie wymagającym intensywnej konserwacji, korzystają z pasowań h8 lub h7, aby zmniejszyć ryzyko zatarcia i uprościć montaż ręczny.
- Różnica rozszerzalności cieplnej: Gdy śruba pasowana i element współpracujący są wykonane z materiałów o różnych współczynnikach rozszerzalności cieplnej (np. kołnierz stalowy w obudowie aluminiowej), pasowanie h7 lub h8 zapewnia niezbędny luz, aby uwzględnić różnicową rozszerzalność w zakresie temperatur roboczych.
- Smarowanie i wykończenie powierzchni: Dobrze nasmarowana, dokładnie wykończona powierzchnia barku może tolerować ciaśniejsze pasowanie (h6) bez zatarcia. Szorstkie powierzchnie lub suche warunki montażu wymagają luźniejszego dopasowania (h7 lub h8).
- Ładowanie dynamiczne i statyczne: W przypadku dynamicznie obciążonych stawów, w których ramię podlega ruchowi względnemu (np. zastosowania obrotowe), często wybiera się h8, aby umożliwić swobodny obrót. W przypadku statycznego, zablokowanego lokalizowania preferowane jest h6.
3. Matryca decyzji o wyborze
Poniższa macierz decyzyjna zapewnia ustrukturyzowane podejście do wyboru odpowiedniego stopnia tolerancji w oparciu o krytyczność aplikacji i środowisko operacyjne.
- Wybierz h6 Gdy: (1) Tolerancja pozycjonowania promieniowego wynosi < ±0,025 mm; (2) Montaż odbywa się w kontrolowanych warunkach warsztatowych ze smarowaniem; (3) Łączone materiały mają podobne współczynniki rozszerzalności cieplnej; (4) Złącze jest statyczne lub dynamiczne o niskim cyklu.
- Wybierz h7 Kiedy: (1) Tolerancja pozycjonowania promieniowego wynosi ±0,025–0,05 mm; (2) Oczekuje się umiarkowanej częstotliwości montażu i demontażu; (3) Wymagana jest równowaga pomiędzy precyzją i łatwością montażu; (4) Jest to najczęstszy wybór w przypadku ogólnych zastosowań związanych z precyzyjnym lokalizowaniem.
- Wybierz h8 Gdy: (1) Tolerancja pozycjonowania promieniowego wynosi > ±0,05 mm lub nie jest krytyczna; (2) Wymagany jest częsty montaż/demontaż; (3) Ramię podlega rozszerzalności cieplnej w wyniku dużych wahań temperatury; (4) Ramię pełni funkcję prowadnicy obrotowej lub przesuwnej poruszającej się względnie.
4. Praktyczny przykład
Rozważmy śrubę pasowaną używaną jako kołek ustalający płyty mocującej, którą należy codziennie wyjmować w celu czyszczenia. Płytka jest wykonana z aluminium (WRC 23 μm/m°C), a śruba pasowana ze stali hartowanej (WRC 12 μm/m°C). Temperatura pracy mieści się w zakresie od 10°C do 40°C. Występ o średnicy 12 mm poddany wzrostowi temperatury o 30°C ulegnie różnicowemu rozszerzeniu o około 30°C × (23-12) × 10⁻⁶ × 12 mm = 0,004 mm (4 µm). Ten mechanizm różnicowy skutecznie zmniejsza luz. W tym przypadku h6 jest akceptowalne, jeśli osprzęt jest nasmarowany i ostrożnie się z nim obchodzić; h7 jest bezpieczniejszym wyborem, jeśli z urządzeniem obchodzi się nieostrożnie lub w brudnych warunkach.
5. Perspektywa produkcji i jakości
Osiągnięcie stałych tolerancji średnicy kołnierza na poziomie h6 lub mniejszym wymaga precyzyjnej obróbki i rygorystycznej kontroli. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) to przedsiębiorstwo rodzinne należące do SEA Monies Metal Co., Ltd., które dziedziczy 20-letnie doświadczenie rodzinne i dziedzictwo jakości w produkcji metali. Opierając się na dużych zdolnościach produkcyjnych Shengzhao Metal i zaletach łańcucha dostaw, specjalizujemy się w badaniach i rozwoju, produkcji i globalnej sprzedaży wysokiej jakości produktów metalowych. Kierując się rodzinnym dążeniem do precyzji, rygorystycznego podejścia do pracy i długoterminowego zaangażowania, dostarczamy stabilne i niezawodne produkty i usługi klientom na całym świecie.
Wykorzystując solidne możliwości badawczo-rozwojowe i produkcyjne fabryki, specjalizujemy się w nitach, śrubach, nakrętkach, podkładkach, sworzniach, śrubach i różnych niestandardowych częściach o wysokiej wytrzymałości. Nasz asortyment produktów obejmuje materiały, w tym stal nierdzewną, stal stopową, stop aluminium, miedź i stopy specjalne, wykorzystując takie procesy, jak kucie na zimno, kucie na gorąco i obróbka CNC. Nasze produkty eksportujemy do ponad 25 krajów, obsługując ponad 200 klientów.
Chance & Union dąży do płynnego łączenia „Wyprodukowano w Chinach” z rynkiem międzynarodowym, zapewniając klientom na całym świecie kompleksowe rozwiązania w zakresie mocowania, od badań i rozwoju po produkcję masową, dzięki profesjonalnej technologii i wyjątkowej jakości. W przypadku śrub pasowanych wymagających precyzyjnej kontroli tolerancji kołnierza zapewniamy pełne raporty z inspekcji, w tym dane pomiarowe CMM dla kluczowych wymiarów.
6. Często zadawane pytania (FAQ)
- P1: Czy mogę używać śruby pasowanej z kołnierzem h6 w aluminiowym otworze bez ryzyka zatarcia?
Odp.: Tak, pod warunkiem, że otwór jest obrobiony do H7, powierzchnie są dobrze nasmarowane (najlepiej środkiem przeciwzatarciowym), a montaż odbywa się powoli w kontrolowanym środowisku. Jeśli jednak śruba jest często demontowana i ponownie montowana, zaleca się użycie h7, aby zmniejszyć ryzyko zatarcia. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) może dostarczyć niestandardowe śruby pasowane ze zoptymalizowanymi wykończeniami powierzchni i powłokami (np. nikiel bezprądowy) w celu zmniejszenia tendencji do zacierania się. - P2: Jaka jest standardowa tolerancja otworu współpracującego dla śruby pasowanej z kołnierzem h7?
Odp.: Standardowa tolerancja otworu współpracującego dla występu h7 wynosi H7, co zapewnia pasowanie z luzem klasyfikowane jako „luz płynny” lub „luz precyzyjny”. Ta kombinacja jest szeroko stosowana w mocowaniach obrabiarek i zestawach matryc. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) może dostarczyć dopasowane zestawy śrub pasowanych i tulei lub płytek ustalających nawierconych do H7, aby zapewnić spójne dopasowanie. - P3: Jak określić tolerancję występu, jeśli moje zastosowanie charakteryzuje się zarówno wysoką precyzją, jak i dużą rozszerzalnością cieplną?
Odpowiedź: W takich przypadkach sama tolerancja występu jest niewystarczająca — należy wziąć pod uwagę tolerancję otworu i luz w ekstremalnych temperaturach. Aby uzyskać wysoką precyzję z rozszerzalnością cieplną, zaleca się podejście h6 z tolerancją otworu H8, co zapewnia nieco większy luz niż otwór H7, przy jednoczesnym zachowaniu szczelności występu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) może pomóc w obliczeniu wymaganego luzu i wyborze optymalnej kombinacji tolerancji dla konkretnego zakresu roboczego.