


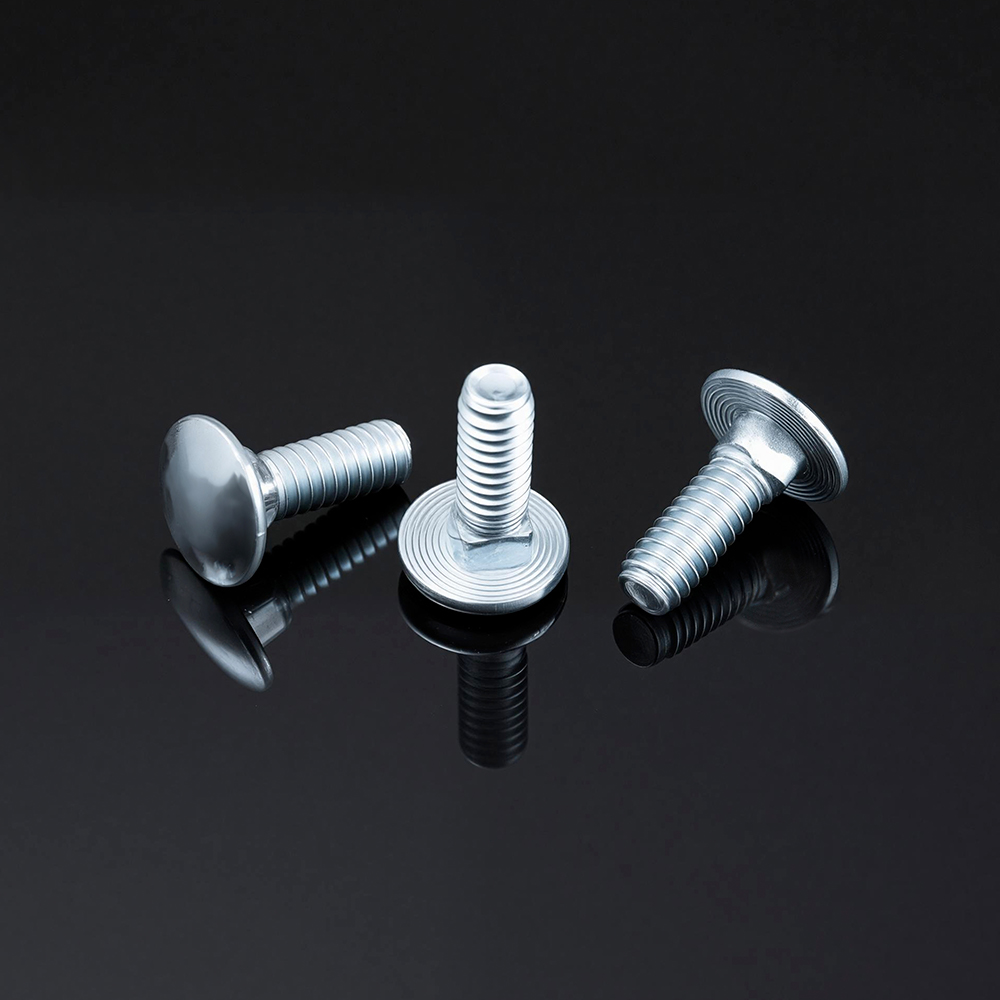



Dopasowana głębokość osadzenia z kwadratową szyjką i pogłębienie łba zapewniają maksymalną odporność na wyciąganie w drewnie miękkim i twardym
Wydajność mechaniczna A śruba wózka połączenie w drewnie jest zasadniczo zdeterminowane przez dwa współzależne parametry geometryczne: głębokość osadzenia szyjki kwadratowej (która zapewnia zabezpieczenie przed obrotem) i głębokość zagłębienia łba okrągłego (która decyduje o płaskości i rozłożeniu obciążenia). Osiągnięcie maksymalnej wytrzymałości na wyciąganie bez powodowania pękania drewna wymaga różnych strategii dla drewna miękkiego i twardego ze względu na ich odmienną gęstość, wytrzymałość na ściskanie i tryby uszkodzeń.
1. Właściwości podłoża drewnianego: drewno miękkie a drewno liściaste
Podstawowe różnice w gęstości i wytrzymałości drewna bezpośrednio decydują o tym, jak każde podłoże reaguje na osadzanie śrub i pogłębianie. Poniższa tabela porównuje kluczowe właściwości strukturalne:
| Własność | Drewno iglaste (np. sosna, świerk, jodła) | Drewno liściaste (np. dąb, buk, klon) |
|---|---|---|
| Typowy zakres gęstości (kg/m3) | 350 – 550 | 640 – 840 |
| Wytrzymałość na zginanie (MPa) | 14 – 50 (klasy od C14 do C50) | 30 – 70 (gatunki od D30 do D70) |
| Wytrzymałość na ściskanie (MPa) // ziarno | ~40 – 46 (świerk/sosna) | Znacząco wyższy |
| Twardość (Brinell) // ziarno | 3,2 – 4,0 | Wyższe (dąb ~5,5 ) |
| Tryb awaryjny przy nadmiernym dokręceniu | Prasowanie/kruszenie włókien drzewnych | Rozszczepianie/pękanie wzdłuż linii słojów |
| Typowe zastosowania śrub transportowych | Tarasy, konstrukcje drewniane, budownictwo ogólne | Ciężkie konstrukcje drewniane, meble, prycze morskie |
2. Wymagania dotyczące głębokości osadzania z kwadratową szyjką
Funkcją kwadratowej szyjki jest osadzenie w drewnie, aby zapobiec obracaniu się śruby podczas dokręcania nakrętki, eliminując potrzebę stosowania klucza po stronie łba. Głębokość osadzenia, czyli głębokość wnikania przekroju kwadratowego w drewno, musi być dostosowana do ściśliwości podłoża i wytrzymałości na ścinanie.
- Strategia dla drewna iglastego (zwiększona głębokość osadzenia): Drewno iglaste ma niższą gęstość i wytrzymałość na ściskanie. Aby uzyskać niezawodne zabezpieczenie przed obrotem, kwadratową szyjkę należy wbić na pełną głębokość, umożliwiając narożnikom całkowite przemieszczenie i uchwycenie otaczających włókien drewna. Ponieważ włókna drewna iglastego raczej się ściskają niż rozszczepiają, osadzenie na pełnej głębokości zapewnia maksymalną blokadę mechaniczną bez ryzyka pękania.
- Strategia dla twardego drewna (precyzyjne osadzanie): Drewno liściaste jest gęstsze i bardziej podatne na pękanie. W przypadku tych materiałów kwadratowa szyjka powinna być nadal całkowicie osadzona, aby zapewnić maksymalną odporność na wyciąganie, ale otwór prowadzący musi zostać obrobiony z większą precyzją. Kwadratowa szyjka wymaga ściśle dopasowanego wgłębienia lub ostrożnego dobijania, aby uniknąć rozerwania drewna na siłę. Powszechnym standardem inżynieryjnym jest prefabrykacja kwadratowego rowka dopasowanego do rozmiaru szyjki w celu zapewnienia 100% precyzyjnego osadzenia przy zerowej tolerancji obrotu.
W obu przypadkach niekompletne osadzenie kwadratowej szyjki – w miejscu, gdzie szyjka jest dumna z powierzchni drewna – jest główną przyczyną obracania się i luzowania śruby. Prawidłowo osadzona kwadratowa szyjka tworzy mechaniczną blokadę, która sprawia, że śruby zamkowe są skuteczne przy montażu jednostronnym.
3. Głębokość pogłębienia łba: równoważenie gładkości i integralności strukturalnej
Pogłębianie umożliwia osadzenie okrągłej główki równo z powierzchnią materiału lub pod nią, zapewniając gładkie wykończenie i usuwając ostre wypukłości. Jednakże głębokość pogłębienia musi być dokładnie kontrolowana, aby uniknąć osłabienia drewna.
- Drewno iglaste (dopuszczalne głębsze pogłębienie): Dzięki swojej ściśliwości drewno miękkie może pomieścić głębsze pogłębienie bez pękania. Łeb śruby ściska znajdujące się pod nią włókna, tworząc stabilną powierzchnię nośną. Jednakże nadmierne pogłębienie bez odpowiedniego kontaktu łba śruby może zmniejszyć efektywną powierzchnię nośną, zwiększając miejscowe naprężenia w drewnie.
- Drewno liściaste (wymagany płytki lub precyzyjny pogłębiacz): Drewno liściaste wymaga płytszego pogłębienia, starannie obrobionego za pomocą łopatki. Głębokie pogłębienia w twardym drewnie tworzą naprężenia, które mogą zainicjować pękanie ziaren podczas dokręcania nakrętki. Celem jest uzyskanie gładkiego wykończenia przy jednoczesnym zachowaniu możliwie największej integralności drewna w przekroju poprzecznym.
4. Połączony wpływ na odporność na wyciąganie i zapobieganie rozszczepianiu
Maksymalny opór wyciągania – siła potrzebna do przeciągnięcia śruby przez drewno – jest osiągana, gdy zarówno kwadratowa szyjka, jak i łeb śruby optymalnie łączą się z drewnem, nie naruszając jego integralności.
- Drewno iglaste: Głębokie osadzenie z kwadratową szyjką w połączeniu z umiarkowanym zagłębieniem zapewnia najwyższą odporność na wyciąganie. Włókna drzewne ściskają się wokół szyi i pod głową, tworząc silną mechaniczną blokadę. Ryzyko pękania jest niskie, jeśli wywiercony zostanie otwór prowadzący nieco mniejszy niż trzpień śruby.
- Drewno liściaste: W celu zabezpieczenia przed obrotem wymagane jest osadzenie na tej samej głębokości, ale pogłębienie musi być płytsze i precyzyjnie obrobione. Kwadratowa szyjka powinna być całkowicie osadzona, ale tolerancja otworu prowadzącego musi być mała, aby uniknąć tworzenia naprężeń rozłupujących. W przypadku twardego drewna użycie podkładek pod łbem i nakrętką pomaga rozłożyć obciążenia i dodatkowo zmniejsza ryzyko zmiażdżenia lub rozłupania.
Dane branżowe sugerują, że ponad 80% problemów z montażem śrub podsadzeniowych – w tym obracanie się śrub i pękanie materiału – ma związek z niewłaściwą obróbką otworu, a nie z samą śrubą. Wstępnie nawiercony otwór prowadzący, pogłębiony tylko do głębokości łba i pełne kwadratowe gniazdo szyjki to trzy filary udanego montażu w obu rodzajach drewna.
5. Perspektywa produkcji i jakości
Precyzja produkcji śrub zamkowych ma bezpośredni wpływ na spójność geometrii kwadratowego szyjki – kluczowy czynnik zapewniający niezawodne osadzenie w różnych gatunkach drewna. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) to przedsiębiorstwo rodzinne należące do SEA Monies Metal Co., Ltd., które dziedziczy 20-letnie doświadczenie rodzinne i dziedzictwo jakości w produkcji metali. Opierając się na dużych zdolnościach produkcyjnych Shengzhao Metal i zaletach łańcucha dostaw, specjalizujemy się w badaniach i rozwoju, produkcji i globalnej sprzedaży wysokiej jakości produktów metalowych. Kierując się rodzinnym dążeniem do precyzji, rygorystycznego podejścia do pracy i długoterminowego zaangażowania, dostarczamy stabilne i niezawodne produkty i usługi klientom na całym świecie.
Wykorzystując solidne możliwości badawczo-rozwojowe i produkcyjne fabryki, specjalizujemy się w nitach, śrubach, nakrętkach, podkładkach, sworzniach, śrubach i różnych niestandardowych częściach o wysokiej wytrzymałości. Nasz asortyment produktów obejmuje materiały, w tym stal nierdzewną, stal stopową, stop aluminium, miedź i stopy specjalne, wykorzystując takie procesy, jak kucie na zimno, kucie na gorąco i obróbka CNC. Nasze produkty eksportujemy do ponad 25 krajów, obsługując ponad 200 klientów.
Chance & Union dąży do płynnego łączenia „Wyprodukowano w Chinach” z rynkiem międzynarodowym, zapewniając klientom na całym świecie kompleksowe rozwiązania w zakresie mocowania, od badań i rozwoju po produkcję masową, dzięki profesjonalnej technologii i wyjątkowej jakości. W przypadku śrub podsadzeniowych utrzymujemy wąskie tolerancje wymiarów szyjki kwadratowej i geometrii łba, aby zapewnić stałą wydajność osadzania zarówno w przypadku drewna miękkiego, jak i twardego.
6. Często zadawane pytania (FAQ)
- P1: Czy do tarcicy poddanej obróbce ciśnieniowej powinienem używać śrub podsadzeniowych ze stali nierdzewnej czy ocynkowanych?
Odp.: Drewno poddane obróbce ciśnieniowej zawiera substancje chemiczne, które przyspieszają korozję standardowej stali. Do drewna poddanego obróbce ciśnieniowej często zaleca się śruby zamkowe ze stali nierdzewnej 18-8 ze względu na ich doskonałą odporność na korozję. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) oferuje opcje zarówno ocynkowane ogniowo, jak i ze stali nierdzewnej (304/316), aby dopasować je do konkretnych wymagań środowiskowych i żywotności. - P2: Jak zapobiec obracaniu się śruby zamkowej, gdy nie mam dostępu do strony głowicy?
Odp.: Kwadratowa szyjka została specjalnie zaprojektowana, aby zapobiec obracaniu się, gdy jest całkowicie osadzona w drewnie. Upewnij się, że otwór prowadzący ma odpowiednią średnicę (nieco mniejszą niż trzpień) i że kwadratowa szyjka jest całkowicie wbita w materiał. Jeśli drewno jest poważnie zniszczone lub otwór jest powiększony, nylonowa nakrętka zabezpieczająca lub podwójna nakrętka może pomóc w zabezpieczeniu zespołu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) zaleca sprawdzenie gniazda z kwadratową szyjką przed ostatecznym dokręceniem. - P3: Jaki jest zalecany rozmiar otworu prowadzącego dla śrub podsadzeniowych w twardym drewnie?
Odp.: W przypadku twardego drewna wywierć wstępnie otwór prowadzący o 1/16 cala mniejszy niż średnica trzpienia śruby, aby zapobiec pękaniu. Kwadratowa szyjka wymaga ostrożnego gwintowania lub wstępnie obrobionego wgłębienia w celu pełnego osadzenia. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) zaleca stosowanie procesu wiercenia stopniowego lub dedykowanego wiertła pogłębiającego do precyzyjnych zastosowań w drewnie twardym, aby uniknąć koncentracji naprężeń i pęknięć.
Zarządzanie zakłóceniami gwintu w śrubach pociągowych ocynkowanych ogniowo: w jaki sposób wirowanie wirowe i gwintowanie po cynkowaniu kompensują nawarstwianie się powłoki zgodnie z normą ISO 965-1
Cynkowanie ogniowe (HDG) zapewnia wyjątkową ochronę przed korozją śruby trenerskie stosowany w zewnętrznych konstrukcjach drewnianych, ale proces ten stwarza poważne wyzwanie inżynieryjne: powłoka cynkowa zwiększa grubość zarówno gwintów zewnętrznych (śrub), jak i wewnętrznych (nakrętek), potencjalnie przekraczając granice tolerancji gwintów określone w normie ISO 965-1. Ta „interferencja” może utrudnić lub uniemożliwić montaż bez odpowiedniej kompensacji. W tym artykule wyjaśniono, w jaki sposób dwa kluczowe procesy — wirowanie wirowe i gwintowanie po cynkowaniu — są stosowane w celu przywrócenia funkcjonalnego dopasowania gwintu.
1. Zrozumienie tolerancji gwintu ISO 965-1 i problemu naddatku na powłokę
ISO 965-1 definiuje standardowy profil gwintu metrycznego z określonymi tolerancjami dla gwintów wewnętrznych i zewnętrznych. W przypadku elementów złącznych cynkowanych ogniowo grubość powłoki należy uwzględnić jako dodatkową warstwę zarówno na gwincie śruby, jak i na gwincie nakrętki. Skumulowany efekt może zmniejszyć luz gwintu do zera lub nawet stworzyć ujemny naddatek, co oznacza, że nakrętka po prostu nie będzie wkręcana na śrubę.
Poniższa tabela ilustruje wpływ powłoki HDG na wymiary gwintu dla kombinacji śruby i nakrętki M12.
| Parametr | Niepowlekany (nominalny) | Z HDG (powłoka dwustronna) | Kumulacja zakłóceń |
|---|---|---|---|
| Średnica gwintu śruby | 12 000 mm | 12.000 2 × powłoka = 12.080 mm | Zmniejszenie luzu gwintu: łącznie do 0,160 mm |
| Nakrętka Gwint Mała średnica (wewnętrzna) | 10.500 mm | 10.500 - 2 × powłoka = 10.420 mm | |
| Efektywne dopasowanie gwintu | Luz w granicach tolerancji ISO 965-1 | Potencjalny luz zerowy lub ujemny | Zakłócenia uniemożliwiają montaż |
Uwaga: Typowa grubość powłoki HDG dla elementów złącznych M12 wynosi 40–60 µm na stronę. Całkowite promieniowe narosty na śrubie (większa średnica) i wewnętrzne zmniejszenie nakrętki (mniejsza średnica) razem powodują znaczny problem z pasowaniem.
2. Proces kompensacyjny 1: Wirowanie wirowe (wirowanie odśrodkowe)
Wirowanie wirowe przeprowadza się bezpośrednio po kąpieli cynkowniczej, gdy powłoka jest jeszcze stopiona. Łącznik umieszcza się w perforowanym koszu i wiruje z dużą prędkością, wyrzucając nadmiar cynku z gwintów i innych powierzchni. Proces ten pozwala osiągnąć trzy krytyczne wyniki:
- Jednolita grubość powłoki: Wirowanie powoduje redukcję powłoki na grzbietach i nasadach gwintu do bardziej jednolitej, cieńszej warstwy — zwykle o średniej grubości 30–50 µm w przypadku większych elementów złącznych. Pomaga to zminimalizować gromadzenie się w strefach średnicy krytycznej.
- Oczyszczanie wątku: Usuwając nadmiar cynku, działanie wirujące pomaga zachować profil gwintu, zapobiegając całkowitemu wypełnieniu nasady lub grzbietów gwintu i zmniejszając ryzyko poważnych zakłóceń.
- Kontrolowana zmiana: Dobrze kontrolowane wirowanie może zmniejszyć różnice w grubości powłoki w partii, dzięki czemu kolejny proces gwintowania będzie bardziej przewidywalny i niezawodny.
Jednakże samo odwirowanie nie zawsze wystarcza do uzyskania dopasowania zgodnego z normą ISO 965-1, zwłaszcza w przypadku śrub o większej średnicy (M16 i więcej) wymagających grubszych powłok. Jako dodatkowy etap kompensacji często wymagane jest gwintowanie po cynkowaniu.
3. Proces kompensacyjny 2: Gwintowanie po cynkowaniu lub szczotkowanie gwintów
Gwintowanie po cynkowaniu (lub szczotkowanie gwintu) polega na przepuszczeniu hartowanego kranu lub szczotki przez pokryty gwint w celu selektywnego usunięcia nadmiaru cynku z boków i grzbietów gwintu bez odsłaniania gołej stali. Proces ten przeprowadza się po ostygnięciu i zestaleniu powłoki.
- Selektywne usuwanie: Gwintownik przecina lub ściska powłokę cynkową na grzbietach i bokach gwintu, przywracając profil gwintu do standardowego kształtu geometrycznego, pozostawiając nienaruszony pozostały cynk na grani i innych powierzchniach w celu ochrony przed korozją.
- Przywrócenie średnicy: Gwintowanie zmniejsza główną średnicę gwintu zewnętrznego i oczyszcza mniejszą średnicę gwintu wewnętrznego, przywracając luz wymagany przez ISO 965-1. Pożądane luzy po gwintowaniu są zwykle określone w normach, co zapewnia płynny montaż śruby i nakrętki.
- Konserwacja powłoki: Prawidłowo wykonane gwintowanie po cynkowaniu usuwa jedynie nadmiar cynku – około 10–15 µm z grzbietów – bez zmniejszania powłoki poniżej minimalnej lokalnej grubości wymaganej przez ASTM A153 lub ISO 1461.
Wielu producentów, w tym Chance & Union, stosuje kombinację kontrolowanego wirowania i precyzyjnego gwintowania, aby zapewnić, że śruby podkładowe HDG stale spełniają wymagania dotyczące dopasowania ISO 965-1, zachowując jednocześnie integralność powłoki.
4. Perspektywa produkcji: osiągnięcie spójnego dopasowania gwintu
Połączenie wirowania wirowego i gwintowania po cynkowaniu wymaga starannej kontroli procesu. Kluczowe zmienne obejmują czas zanurzenia, prędkość wyciągania, prędkość wirówki, geometrię gwintownika i parametry cięcia stosowane w operacji wtórnej. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) to przedsiębiorstwo rodzinne należące do SEA Monies Metal Co., Ltd., które dziedziczy 20-letnie doświadczenie rodzinne i dziedzictwo jakości w produkcji metali. Opierając się na dużych zdolnościach produkcyjnych Shengzhao Metal i zaletach łańcucha dostaw, specjalizujemy się w badaniach i rozwoju, produkcji i globalnej sprzedaży wysokiej jakości produktów metalowych. Kierując się rodzinnym dążeniem do precyzji, rygorystycznego podejścia do pracy i długoterminowego zaangażowania, dostarczamy stabilne i niezawodne produkty i usługi klientom na całym świecie.
Wykorzystując solidne możliwości badawczo-rozwojowe i produkcyjne fabryki, specjalizujemy się w nitach, śrubach, nakrętkach, podkładkach, sworzniach, śrubach i różnych niestandardowych częściach o wysokiej wytrzymałości. Nasz asortyment produktów obejmuje materiały, w tym stal nierdzewną, stal stopową, stop aluminium, miedź i stopy specjalne, wykorzystując takie procesy, jak kucie na zimno, kucie na gorąco i obróbka CNC. Nasze produkty eksportujemy do ponad 25 krajów, obsługując ponad 200 klientów.
Chance & Union dąży do płynnego łączenia „Wyprodukowano w Chinach” z rynkiem międzynarodowym, zapewniając klientom na całym świecie kompleksowe rozwiązania w zakresie mocowania, od badań i rozwoju po produkcję masową, dzięki profesjonalnej technologii i wyjątkowej jakości. W przypadku śrub HDG stosujemy podejście podwójnej kompensacji: zoptymalizowane wirowanie wirowe w celu kontroli grubości powłoki, a następnie precyzyjne gwintowanie po cynkowaniu, aby zapewnić, że każda śruba spełnia wymagania dotyczące dopasowania gwintu ISO 965-1 w celu zapewnienia gładkiego montażu nakrętki.
5. Często zadawane pytania (FAQ)
- P1: Jaka grubość powłoki jest zwykle usuwana w wyniku gwintowania po cynkowaniu?
Odp.: Gwintowanie zazwyczaj usuwa 10–15 µm cynku z grzbietów gwintu — wystarczy to do przywrócenia luzu bez odsłaniania znajdującej się pod spodem stali. Zapewnia to zachowanie minimalnej grubości powłoki wymaganej przez ASTM A153 (1,7 milicala / 43 µm dla śrub M20). Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) kontroluje ten proces, aby zachować zarówno dopasowanie gwintu, jak i ochronę przed korozją. - P2: Czy samo wirowanie wirowe pozwala uzyskać zgodność z normą ISO 965-1 bez gwintowania po cynkowaniu?
Odp.: W niektórych przypadkach, szczególnie w przypadku śrub o mniejszej średnicy (M6–M10) z jaśniejszymi powłokami, samo odwirowanie może spowodować uzyskanie akceptowalnych gwintów. Jednakże w przypadku średnic M12 i większych lub gdy wymagane jest ścisłe dopasowanie zgodnie z normą ISO 965-1, prawie zawsze konieczne jest gwintowanie po cynkowaniu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) wykorzystuje oba procesy, aby zapewnić stałą jakość partii we wszystkich średnicach. - P3: Czy gwintowanie po cynkowaniu wpływa na odporność śruby na korozję?
Odp.: Prawidłowo wykonane gwintowanie usuwa jedynie nadmiar cynku z grzbietów gwintu, pozostawiając odpowiednią powłokę na nasady gwintu i innych krytycznych powierzchniach. Ogólna odporność śruby na korozję w teście mgły solnej pozostaje porównywalna z odpornością na niegwintowany element złączny. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) udostępnia raporty z weryfikacji grubości powłoki w celu potwierdzenia zgodności z normą ASTM A153 lub ISO 1461 po gwintowaniu.