





Grube śruby konstrukcyjne z łbem sześciokątnym A325 i A490: wytrzymałość na rozciąganie a wrażliwość na karb – w jaki sposób ten kompromis wpływa na połączenia typu łożyska i połączenia krytyczne poślizgu?
Wybór pomiędzy ASTM A325 (obecnie klasa A325 pod F3125) i ASTM A490 (klasa A490 pod F3125) ciężkie śruby konstrukcyjne z łbem sześciokątnym jest jedną z najważniejszych decyzji przy projektowaniu konstrukcji stalowej. Chociaż A490 oferuje znacznie wyższą wytrzymałość na rozciąganie, wytrzymałość ta wiąże się ze zwiększoną wrażliwością na karb i większym ryzykiem kruchego złamania. Ten zasadniczy kompromis bezpośrednio określa przydatność każdego gatunku śrub do połączeń łożyskowych i połączeń krytycznych poślizgowo. Artykuł ten zawiera kompleksowe porównanie i praktyczne ramy decyzyjne.
1. Porównanie podstawowych właściwości: A325 kontra A490
Poniższa tabela przedstawia najważniejsze różnice mechaniczne i aplikacyjne pomiędzy dwoma gatunkami śrub konstrukcyjnych, określone na podstawie specyfikacji ASTM F3125.
| Parametr właściwości | ASTM A325 (klasa F3125 A325) | ASTM A490 (klasa F3125 A490) |
|---|---|---|
| Minimalna wytrzymałość na rozciąganie | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1034 MPa) |
| Maksymalna wytrzymałość na rozciąganie | Nieokreślone (minimum 120 ksi) | 173 ksi (aby ograniczyć kruchość) |
| Twardość rdzenia (HRC) | Bez szczególnych ograniczeń (zwykle C24 – C35) | C33 – C38 (bardziej rygorystyczna kontrola) |
| Czułość wycinania | Umiarkowane – mniej podatne na kruche pękanie | Wysoka – bardziej wrażliwa na korozję naprężeniową i pękanie wodorowe |
| Cynkowanie ogniowe | Dozwolone (powszechnie używane) | Zabronione (ryzyko kruchości wodorowej i wyżarzania) |
| Test wydajności obrotowej | Wymagane w przypadku zespołów ocynkowanych | Wymagane dla wszystkich zespołów (z górnymi granicami naprężenia) |
| Badania nieniszczące | Zwykle nie jest to wymagane | Wymagana kontrola magnetyczno-proszkowa |
2. Rodzaje połączeń i zastosowanie śrub
Wybór pomiędzy połączeniami łożyskowymi a połączeniami o krytycznym poślizgu zależy od wymagań konstrukcyjnych dotyczących tolerancji poślizgu, odporności zmęczeniowej i kontroli odkształceń.
- Połączenie typu łożyskowego: W tej konstrukcji śruba jest dokręcona do stanu „dokładnego” (lub całkowicie naprężona), a siła ścinająca przenoszona jest głównie poprzez wytrzymałość na ścinanie wału śruby i nośność połączonych płytek na ściankach otworu. Zanim trzpień śruby zetknie się ze ścianą otworu, należy spodziewać się pewnego poślizgu. Taka konstrukcja pozwala na niższe koszty instalacji, ale powoduje większe odkształcenia i nie jest zalecana do połączeń narażonych na odwrócenie obciążenia lub zmęczenie.
- Połączenie krytyczne pod względem poślizgu: W tej konstrukcji śruba jest całkowicie wstępnie naprężona do wysokiego poziomu (70% minimalnej wytrzymałości na rozciąganie), tworząc dużą siłę zaciskania, która generuje tarcie pomiędzy stykającymi się powierzchniami. Przez to tarcie przenoszona jest siła ścinająca, a poślizg nie jest dozwolony pod obciążeniem użytkowym. Konstrukcja ta zapewnia wyższą sztywność, lepszą odporność na zmęczenie i jest wymagana w przypadku połączeń z otworami o dużych rozmiarach lub szczelinami, lub tam, gdzie poślizg mógłby mieć szkodliwy wpływ na parametry konstrukcyjne.
Poniższa tabela podsumowuje zastosowanie każdego gatunku śrub do tych typów połączeń.
| Typ połączenia | Przydatność ASTM A325 | Przydatność ASTM A490 | Kluczowa uwaga |
|---|---|---|---|
| Typ łożyska (dopasowany) | Tak – powszechnie stosowane | Tak – ale rzadko używany ze względu na koszt i ryzyko kruchości | W przypadku opłacalnych połączeń łożyskowych preferowany jest A325 |
| Typ łożyska (naprężone) | Tak – powszechne | Tak – przy starannej kontroli jakości | A490 wymaga testów wydajności obrotowej i MPI |
| Krytyczny poślizg (typ tarcia) | Tak – standard dla większości zastosowań | Tak – dla wyjątkowo wysokich wymagań dotyczących obciążenia | Wyższe napięcie wstępne A490 zapewnia większą odporność na poślizg |
3. Kompromis między wytrzymałością a czułością wycięcia: wpływ na przydatność połączenia
Podstawowy kompromis pomiędzy wytrzymałością na rozciąganie a wrażliwością na karb ma bezpośrednie konsekwencje dla projektowania połączeń.
- W przypadku połączeń typu łożyskowego: Połączenia te umożliwiają poślizg i polegają na wytrzymałości śruby na ścinanie i wytrzymałości nośnej. Ponieważ śruba nie jest poddawana takiemu samemu poziomowi cyklicznej koncentracji naprężeń, jak w połączeniach krytycznych poślizgu, wyższa wytrzymałość na rozciąganie A490 może być korzystna w zakresie przeciwstawiania się obciążeniom ścinającym i łożyskowym. Jednak wyższa czułość karbu A490 oznacza, że wszelkie uszkodzenia gwintu, wady powierzchni lub niewspółosiowość mogą łatwiej prowadzić do kruchego złamania. Dlatego chociaż A490 może być stosowany w połączeniach łożysk, wiele specyfikacji zaleca stosowanie A325 tam, gdzie to możliwe, ze względu na większe ryzyko kruchego złamania A490.
- W przypadku połączeń krytycznych dla poślizgu: Połączenia te wymagają dużej siły zaciskania, aby wytworzyć tarcie, które jest wprost proporcjonalne do napięcia wstępnego śruby. Śruby A490, charakteryzujące się wyższą wytrzymałością na rozciąganie, można naprężać z wyższym napięciem wstępnym, zapewniając większą odporność na poślizg przy tej samej średnicy śruby. Jednakże wysokie napięcie wstępne w połączeniu z wysoką twardością A490 sprawia, że śruba jest bardziej podatna na pękanie korozyjne naprężeniowe i kruchość wodorową. Dlatego też zastosowanie A490 w połączeniach krytycznych pod względem poślizgu wymaga ścisłej kontroli jakości, obejmującej badanie wydajności obrotowej i kontrolę cząstek magnetycznych (MPI) w celu wykrycia wad powierzchniowych. Dodatkowo śrub A490 nie można cynkować ogniowo, co ogranicza ich zastosowanie w środowiskach korozyjnych, gdzie preferowane są ocynkowane śruby A325.
4. Praktyczne ramy decyzyjne
Na podstawie analizy kompromisów zaleca się następujące wytyczne dotyczące wyboru:
- Preferuj A325, gdy: (1) Połączenie jest standardowym złączem łożyskowym lub złączem antypoślizgowym o umiarkowanych wymaganiach dotyczących obciążenia; (2) W celu ochrony przed korozją wymagane jest cynkowanie ogniowe; (3) Złącze podlega obciążeniom dynamicznym lub zmęczeniowym, gdzie głównym problemem jest wrażliwość na karby; (4) Koszt i dostępność to kluczowe czynniki.
- Rozważ A490, gdy: (1) Połączenie wymaga znacznie większej odporności na ścinanie lub poślizg, niż może zapewnić A325; (2) Złącze podlega wyjątkowo dużym obciążeniom statycznym i nie znajduje się w środowisku korozyjnym; (3) Wykonawca może zapewnić niezbędną kontrolę jakości (MPI, badanie wydajności obrotowej); (4) Projekt został dokładnie oceniony pod kątem ryzyka kruchego pęknięcia.
5. Perspektywa produkcji i jakości
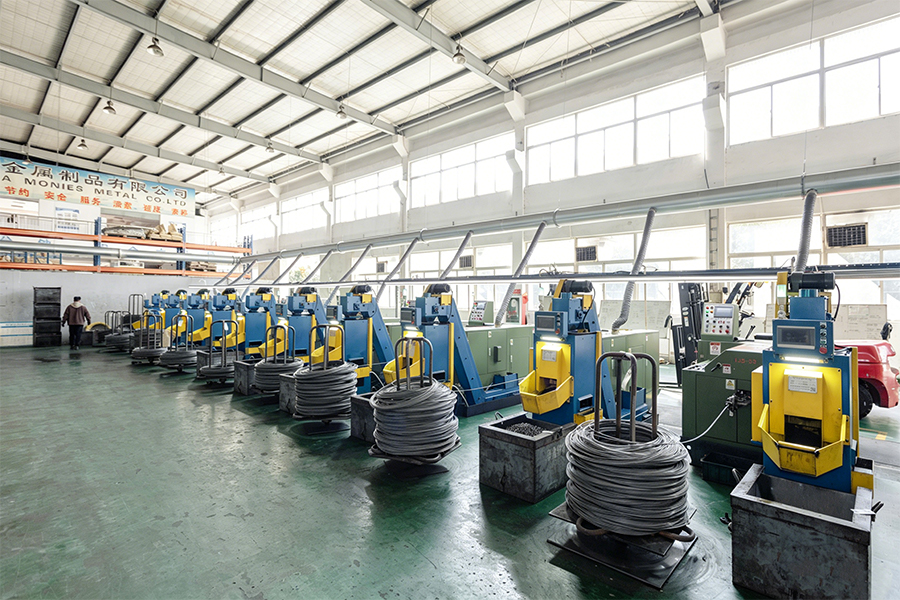
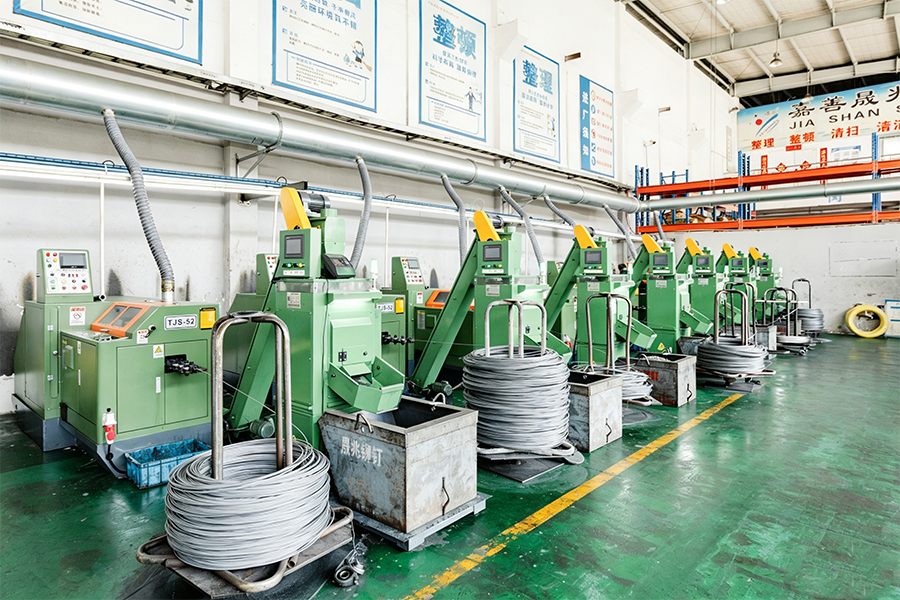
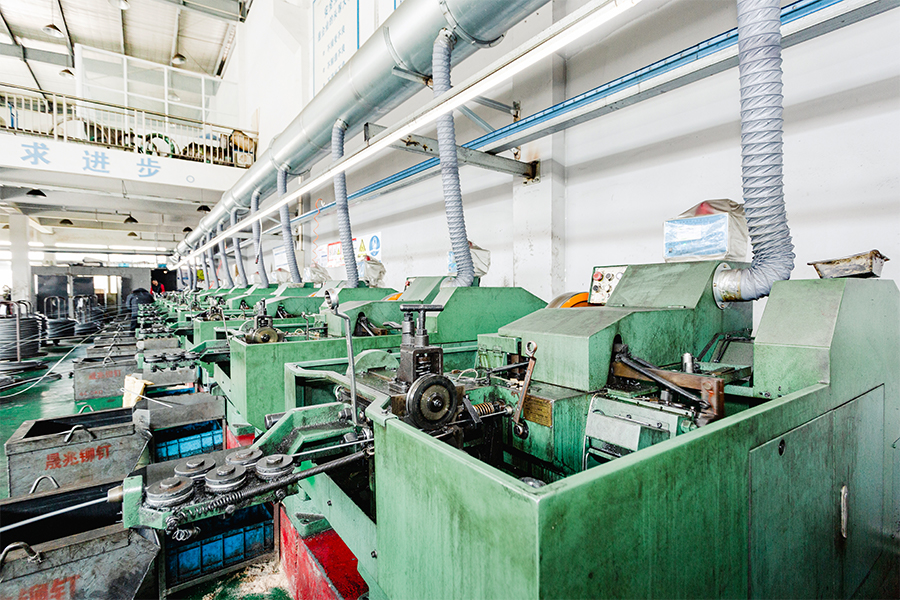
Osiągnięcie spójnych właściwości mechanicznych śrub konstrukcyjnych wymaga precyzyjnej kontroli składu chemicznego materiału, obróbki cieplnej i testowania. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) to przedsiębiorstwo rodzinne należące do SEA Monies Metal Co., Ltd., które dziedziczy 20-letnie doświadczenie rodzinne i dziedzictwo jakości w produkcji metali. Opierając się na dużych zdolnościach produkcyjnych Shengzhao Metal i zaletach łańcucha dostaw, specjalizujemy się w badaniach i rozwoju, produkcji i globalnej sprzedaży wysokiej jakości produktów metalowych. Kierując się rodzinnym dążeniem do precyzji, rygorystycznego podejścia do pracy i długoterminowego zaangażowania, dostarczamy stabilne i niezawodne produkty i usługi klientom na całym świecie.
Wykorzystując solidne możliwości badawczo-rozwojowe i produkcyjne fabryki, specjalizujemy się w nitach, śrubach, nakrętkach, podkładkach, sworzniach, śrubach i różnych niestandardowych częściach o wysokiej wytrzymałości. Nasz asortyment produktów obejmuje materiały, w tym stal nierdzewną, stal stopową, stop aluminium, miedź i stopy specjalne, wykorzystując takie procesy, jak kucie na zimno, kucie na gorąco i obróbka CNC. Nasze produkty eksportujemy do ponad 25 krajów, obsługując ponad 200 klientów.
Chance & Union dąży do płynnego łączenia „Wyprodukowano w Chinach” z rynkiem międzynarodowym, zapewniając klientom na całym świecie kompleksowe rozwiązania w zakresie mocowania, od badań i rozwoju po produkcję masową, dzięki profesjonalnej technologii i wyjątkowej jakości. W przypadku połączeń śrubowych konstrukcyjnych dostarczamy elementy złączne klasy A325 i A490 z pełnymi certyfikatami badań materiałowych oraz, w przypadku A490, wymaganymi raportami z kontroli cząstek magnetycznych.
6. Często zadawane pytania (FAQ)
- P1: Czy śruby A325 i A490 można stosować zamiennie w połączeniu konstrukcyjnym?
Odp.: Nie. Mają różną wytrzymałość na rozciąganie, twardość i wrażliwość na kruche pękanie. Wymiana ich bez przeprojektowania połączenia może prowadzić do niewystarczającej wytrzymałości lub nieoczekiwanej awarii. Śruby A490 mają wyższe wymagania dotyczące napięcia wstępnego i bardziej rygorystyczne procedury kontroli jakości. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) zaleca skonsultowanie się z inżynierem konstrukcyjnym projektu przed wymianą gatunku śrub. - P2: Dlaczego śruby A490 nie są ocynkowane ogniowo?
Odp.: Śruby A490 nie mogą być cynkowane ogniowo z dwóch powodów: (1) temperatura kąpieli stopionego cynku przekracza temperaturę odpuszczania śruby, co może spowodować wyżarzanie śruby i zmniejszenie jej wytrzymałości; (2) proces wytrawiania stosowany przed cynkowaniem wprowadza do stali wodór atomowy, co może powodować kruchość wodorową – mechanizm opóźnionego uszkodzenia, który jest szczególnie niebezpieczny w przypadku śrub o dużej wytrzymałości. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) oferuje ocynkowane śruby konstrukcyjne A325 jako alternatywę odporną na korozję. - P3: Jakie jest oznaczenie X i N śrub konstrukcyjnych i jaki ma to związek z typem połączenia?
Odp.: Oznaczenie X wskazuje, że gwinty są wyłączone z płaszczyzny ścinania (trzpień śruby znajduje się w płaszczyźnie ścinania), co zapewnia większą wytrzymałość na ścinanie. Oznaczenie N wskazuje, że gwinty mogą znajdować się w płaszczyźnie ścinania. To rozróżnienie ma kluczowe znaczenie w przypadku połączeń łożyskowych, gdzie wytrzymałość na ścinanie zależy od tego, czy obciążenie przechodzi przez pełną średnicę trzpienia, czy przez zmniejszoną średnicę nasady gwintu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) może dostarczyć śruby konstrukcyjne o określonej długości gwintu, aby spełnić wymagania X lub N.
Zacieranie się nakrętek sześciokątnych ze stali nierdzewnej A2-70 i A4-80: wysoka ciągliwość czy przegrzanie instalacji przy dużej prędkości?
Zjawisko zatarcia gwintu (znane również jako zacieranie lub zgrzewanie na zimno) jest utrzymującym się i kosztownym problemem podczas montażu elementów złącznych ze stali nierdzewnej austenitycznej, zwłaszcza nakrętek sześciokątnych A2-70 (304) i A4-80 (316). Zacieranie charakteryzuje się zacieraniem gwintów – materiał jest rozrywany i zespawany, co często sprawia, że nakrętka lub śruba stają się bezużyteczne. Dwa najczęściej cytowane mechanizmy przyczynowe to wrodzona wysoka plastyczność austenitycznych stali nierdzewnych oraz miejscowe przegrzanie spowodowane przez narzędzia montażowe działające z dużą prędkością (np. klucze udarowe). W tym artykule szczegółowo omówiono fizykę każdego mechanizmu, przedstawiono dane porównawcze i przedstawiono praktyczne strategie łagodzenia skutków.
1. Porównanie mechanizmów: wysoka ciągliwość a miejscowe przegrzanie
W poniższej tabeli porównano dwa główne mechanizmy, które przyczyniają się do gromadzenia się wątków nakrętki sześciokątne ze stali nierdzewnej .
| Parametr | Wysoka plastyczność (struktura austenityczna) | Miejscowe przegrzanie (szybka instalacja) |
|---|---|---|
| Mechanizm fizyczny | Austenityczne stale nierdzewne charakteryzują się dużą szybkością utwardzania i brakuje im ochronnej warstwy tlenku, która tworzy się na stalach węglowych. W przypadku kontaktu ślizgowego ochronna warstwa tlenku zostaje zerwana, umożliwiając kontakt gołych powierzchni metalowych i zespawanie pod ciśnieniem. | Elektronarzędzia o dużej prędkości (klucze udarowe lub wkrętaki o wysokich obrotach) generują ciepło tarcia na styku gwintu. Ciepło zmiękcza warstwę wierzchnią, zwiększając współczynnik tarcia i sprzyjając zużyciu adhezyjnemu, przyspieszając proces zacierania. |
| Podstawowy dowód | Zacieranie występuje zarówno w instalacjach napędzanych ręcznie, jak i mechanicznie, ale częstotliwość i nasilenie są znacznie wyższe w przypadku stosowania elektronarzędzi. Utwardzona przez zgniot warstwa wierzchnia austenitycznej stali nierdzewnej jest szczególnie podatna na zatarcie ze względu na jej dużą wytrzymałość na ścinanie i brak ochronnego filmu smarnego. | Badania pokazują, że wraz ze wzrostem szybkości montażu rośnie także temperatura powierzchni. Używanie klucza udarowego może wytworzyć temperatury przekraczające temperaturę rekrystalizacji materiału, drastycznie zwiększając prawdopodobieństwo zatarcia. Stosowanie narzędzi wolnoobrotowych lub narzędzi ręcznych znacznie zmniejsza ryzyko zatarcia. |
| Czynniki wpływające | Wykończenie powierzchni gwintu, kąt gwintu, materiał nakrętki i obecność smarów. Gładsze powierzchnie i użycie smarów zmniejszają tendencję do zgrzewania na zimno. | Szybkość montażu, wejściowy moment obrotowy i użycie narzędzi udarowych. Wyższe napięcie wstępne zwiększa również siły tarcia, zwiększając ryzyko przegrzania. |
| Strategia łagodzenia | Wybierz nakrętki z innym materiałem lub wykończeniem (np. stal nitronowa lub powlekana stal nierdzewna) lub zadbaj o czyste i nasmarowane gwinty. Stosowanie środków przeciwzatarciowych jest bardzo skuteczne. | Używaj narzędzi instalacyjnych o niskiej prędkości (narzędzia ręczne lub wiertarki o zmiennej prędkości przy niskich obrotach). Unikaj kluczy udarowych do podzespołów krytycznych. Pomiędzy kolejnymi etapami dokręcania należy poczekać, aż złącze ostygnie. |
2. Analiza mechanizmu: który mechanizm dominuje?
Szczegółowa analiza dostępnych dowodów pokazuje, że oba mechanizmy są czynnikami przyczyniającymi się do tego zjawiska, ale ich względne znaczenie nie jest równe.
- Główną przyczyną jest wysoka ciągliwość: Austenityczne stale nierdzewne (gatunki A2 i A4) są z natury podatne na zacieranie, ponieważ brakuje im ochronnej warstwy tlenku na powierzchni, której smarowanie opiera się na stalach węglowych. Kiedy powierzchnie gwintu są dociskane do siebie pod obciążeniem, warstwa tlenku ulega rozerwaniu, a duża wytrzymałość struktury austenitycznej na ścinanie powoduje mikroskopijne zgrzewanie nierówności. Jest to podstawowa właściwość materiału — wyjaśnia, dlaczego zacieranie występuje nawet w zespołach dokręcanych ręcznie.
- Przegrzanie przy dużej prędkości jest głównym czynnikiem przyspieszającym: Chociaż główną przyczyną jest ciągliwość materiału, stosowanie elektronarzędzi o dużej prędkości dramatycznie zwiększa częstotliwość i nasilenie zatarcia. Ciepło tarcia generowane przez klucz udarowy może przekraczać temperaturę rekrystalizacji austenitycznej stali nierdzewnej (około 450–600°C), zmiękczając warstwy powierzchniowe i sprzyjając zużyciu kleju. Badania pokazują, że w przypadku instalacji wykorzystujących klucze udarowe wskaźnik zatarcia może być 10–15 razy wyższy niż w przypadku połączeń dokręcanych ręcznie.
- Efekt synergiczny: Te dwa mechanizmy nie są niezależne. Wysoka plastyczność materiału sprawia, że jest on podatny na ciepło tarcia generowane przez narzędzia pracujące z dużą prędkością. Ciepło z kolei zmniejsza wytrzymałość materiału i zwiększa współczynnik tarcia, tworząc pętlę dodatniego sprzężenia zwrotnego, która przyspiesza zacieranie. Ten łączny efekt powoduje, że zatarcie jest często poważniejsze w instalacjach o dużej prędkości niż w instalacjach wolnych.
3. Ilościowy wpływ szybkości instalacji
Poniższa tabela przedstawia analizę porównawczą częstości występowania zatarcia w oparciu o prędkość montażu i typ narzędzia.
| Metoda instalacji | Typowe obroty | Irytująca częstość występowania (względna) | Zalecane |
|---|---|---|---|
| Narzędzie ręczne (klucz dynamometryczny) | ~5–10 obr./min | 1x (wartość bazowa) | Tak – preferowane w przypadku zespołów krytycznych |
| Wiertarka o zmiennej prędkości (niska prędkość) | ~200–400 obr./min | 3–5x | Tak – jeśli jest nasmarowany i kontrolowany |
| Wiertarka o zmiennej prędkości (duża prędkość) | ~800–1500 obr./min | 8–12x | Niezalecany do elementów złącznych ze stali nierdzewnej |
| Klucz udarowy | Zmienny (wysoki szczytowy moment obrotowy) | 15–20x | Zdecydowanie odradzane w przypadku nakrętek A2/A4 |
4. Praktyczne wskazówki dotyczące łagodzenia zatarcia
Biorąc pod uwagę łączny wpływ plastyczności materiału i szybkości montażu, w przypadku montażu na miejscu zaleca się następujące wytyczne:
- Zawsze używaj smaru: Przed zamontowaniem nakrętki nałóż wysokiej jakości środek przeciwzatarciowy lub smar (np. smar na bazie miedzi lub niklu) na gwinty śrub. Smarowanie zmniejsza tarcie, zmniejsza wytwarzanie ciepła i działa jako fizyczna bariera pomiędzy powierzchniami gwintu.
- Użyj niskich prędkości instalacji: Unikaj kluczy udarowych do krytycznych zespołów ze stali nierdzewnej. Używaj narzędzi ręcznych lub wiertarek o zmiennej prędkości ustawionej na najniższą efektywną prędkość obrotową. Im niższa prędkość, tym mniej ciepła wytwarza się na styku gwintu.
- Utrzymuj wątki w czystości: Zanieczyszczenia takie jak brud, gruz lub stary środek do zabezpieczania gwintów mogą działać jak materiały ścierne, przebijając się przez warstwę tlenku i inicjując zacieranie. Przed montażem dokładnie oczyścić gwinty śrub i nakrętek.
- Zezwalaj na czas chłodzenia: W przypadku zespołów o dużej średnicy lub dużych naprężeń wstępnych należy poczekać, aż złącze ostygnie pomiędzy kolejnymi etapami dokręcania, aby zapobiec gromadzeniu się ciepła.
- Rozważ materiały alternatywne: W zastosowaniach, w których zacieranie się jest stałym problemem, należy rozważyć zastosowanie gatunków stali nierdzewnej o zmniejszonej skłonności do zacierania się (np. Nitronic 60 lub 316 ze specjalną powłoką).
5. Perspektywa produkcji i jakości
Konsystencja kształtu gwintu i wykończenie powierzchni nakrętek sześciokątnych ze stali nierdzewnej to krytyczne czynniki zapobiegające zatarciu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) to przedsiębiorstwo rodzinne należące do SEA Monies Metal Co., Ltd., które dziedziczy 20-letnie doświadczenie rodzinne i dziedzictwo jakości w produkcji metali. Opierając się na dużych zdolnościach produkcyjnych Shengzhao Metal i zaletach łańcucha dostaw, specjalizujemy się w badaniach i rozwoju, produkcji i globalnej sprzedaży wysokiej jakości produktów metalowych. Kierując się rodzinnym dążeniem do precyzji, rygorystycznego podejścia do pracy i długoterminowego zaangażowania, dostarczamy stabilne i niezawodne produkty i usługi klientom na całym świecie.
Wykorzystując solidne możliwości badawczo-rozwojowe i produkcyjne fabryki, specjalizujemy się w nitach, śrubach, nakrętkach, podkładkach, sworzniach, śrubach i różnych niestandardowych częściach o wysokiej wytrzymałości. Nasz asortyment produktów obejmuje materiały, w tym stal nierdzewną, stal stopową, stop aluminium, miedź i stopy specjalne, wykorzystując takie procesy, jak kucie na zimno, kucie na gorąco i obróbka CNC. Nasze produkty eksportujemy do ponad 25 krajów, obsługując ponad 200 klientów.
Chance & Union dąży do płynnego łączenia „Wyprodukowano w Chinach” z rynkiem międzynarodowym, zapewniając klientom na całym świecie kompleksowe rozwiązania w zakresie mocowania, od badań i rozwoju po produkcję masową, dzięki profesjonalnej technologii i wyjątkowej jakości. W przypadku nakrętek sześciokątnych ze stali nierdzewnej zapewniamy gładkie wykończenie gwintu i możemy zaoferować dodatkową obróbkę powierzchni (taką jak pasywacja lub powlekanie) w celu zmniejszenia tendencji do zacierania się. Do każdej przesyłki dołączamy również wskazówki dotyczące montażu, aby zapobiec zatarciu na miejscu.
6. Często zadawane pytania (FAQ)
- P1: Czy mogę używać kluczy udarowych do nakrętek ze stali nierdzewnej A2-70 lub A4-80?
Odpowiedź: Jest to zdecydowanie odradzane. Uderzenia klucza udarowego z dużą prędkością i dużym momentem obrotowym generują znaczne ciepło tarcia, radykalnie zwiększając ryzyko zatarcia. W przypadku montażu krytycznego należy używać wyłącznie narzędzi ręcznych lub wolnoobrotowych wiertarek o zmiennej prędkości. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) zaleca stosowanie klucza dynamometrycznego z kontrolowaną prędkością do wszystkich instalacji ze stali nierdzewnej. - P2: Czy wykończenie powierzchni gwintu wpływa na tendencję do zacierania się?
O: Tak. Gładsza powierzchnia gwintu (np. gwinty walcowane zamiast gwintów ciętych) ma niższy współczynnik tarcia i zmniejszoną tendencję do inicjowania zatarcia. Gwinty walcowane mają również bardziej spójny profil powierzchni. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) wykorzystuje procesy kucia na zimno i walcowania gwintów w celu wyprodukowania nakrętek ze stali nierdzewnej o doskonałym wykończeniu powierzchni, zmniejszającym ryzyko zatarcia. - P3: Jaki jest najlepszy smar zapobiegający zacieraniu się nakrętek ze stali nierdzewnej?
Odp.: Środek przeciwzatarciowy na bazie miedzi lub niklu jest wysoce skuteczny. Smary te zawierają drobne cząstki metalu, które działają jak stała bariera dla smaru, zapobiegając kontaktowi metalu z metalem. Są skuteczne także w wysokich temperaturach. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) może zapewnić wskazówki dotyczące montażu, a w niektórych przypadkach dostarczyć nakrętki z wstępnie nałożoną powłoką smarną.