

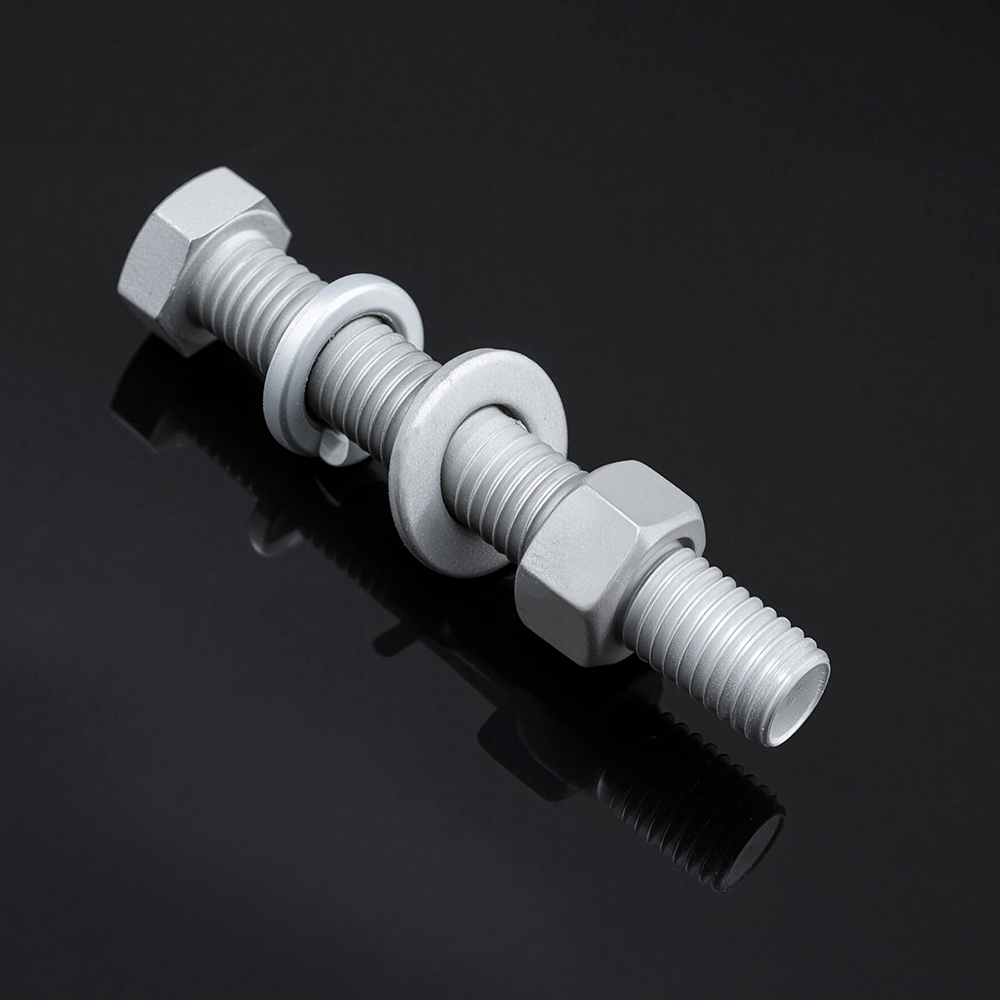
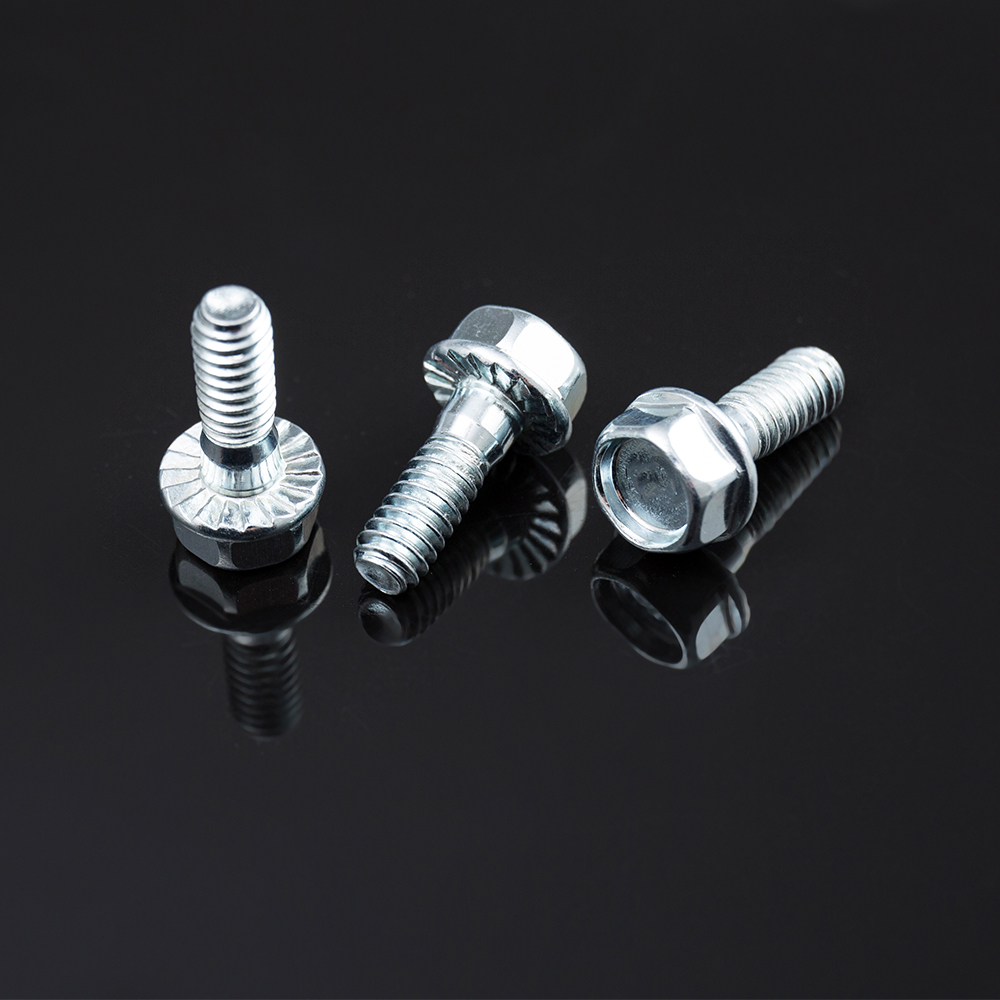
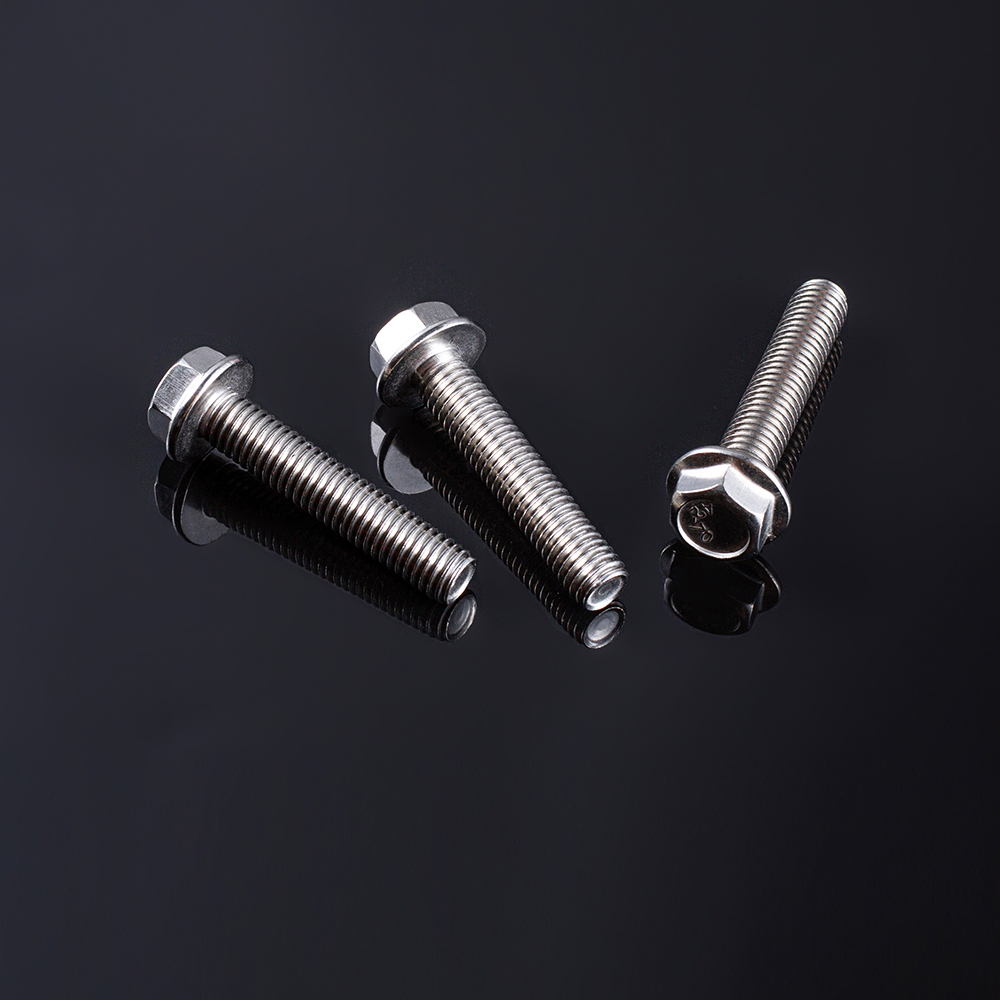
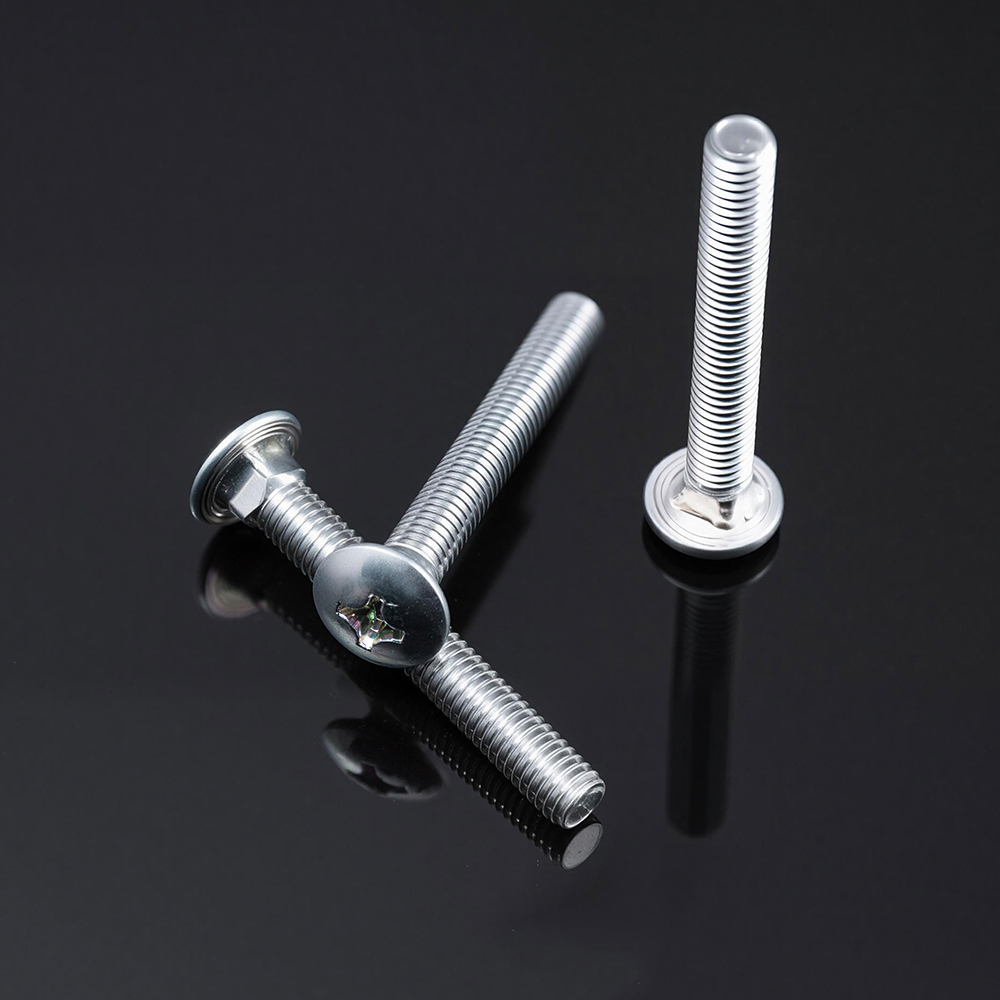
Śruby i nakrętki ze stali nierdzewnej
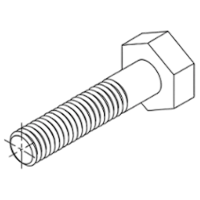
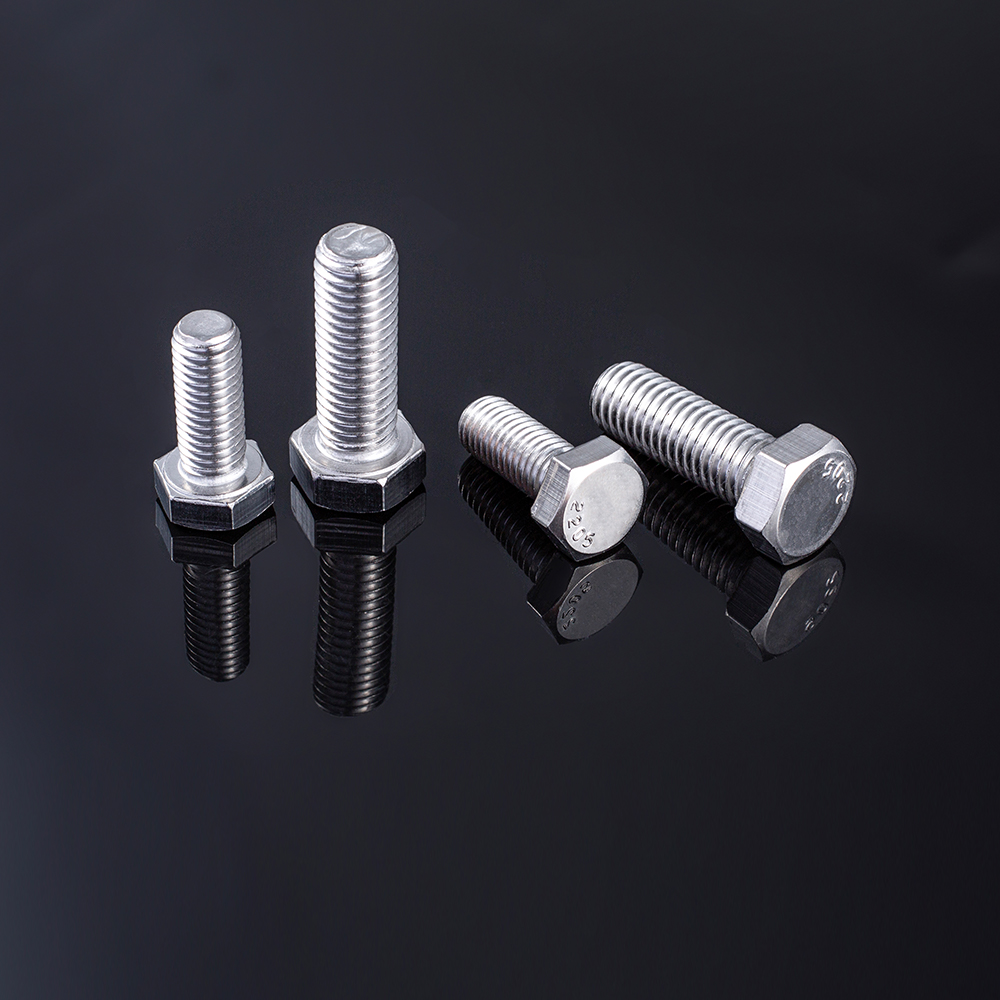
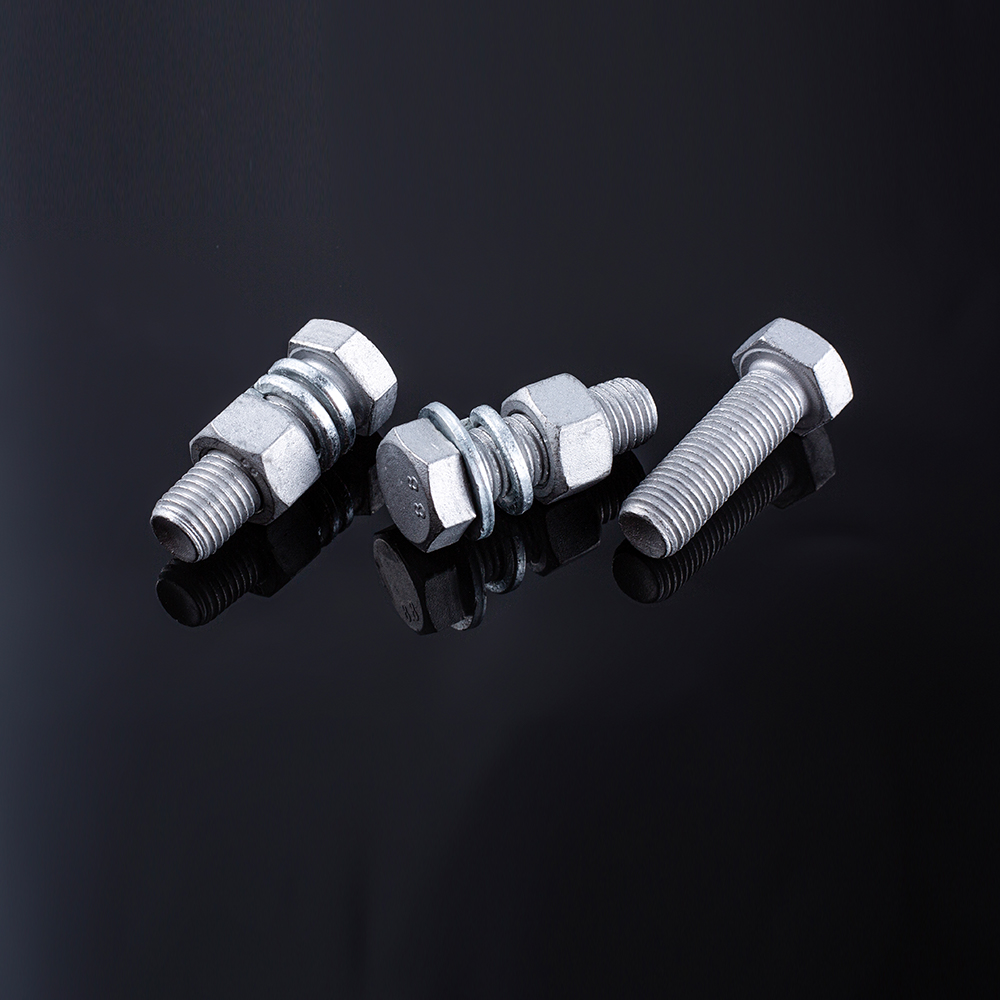
Śruby i nakrętki ze stali nierdzewnej to precyzyjnie zaprojektowane elementy mocujące wykonane ze stali nierdzewnej austenitycznej, martenzytycznej lub duplex. Produkcja obejmuje kucie na zimno, walcowanie gwintów i kontrolowaną obróbkę cieplną w celu uzyskania klas właściwości 70, 80 lub 100 zgodnie z normą ISO 3506. Formy gwintów są zgodne z normami metrycznymi ISO 68-1 lub ujednoliconymi normami ANSI/ASME B1.1. Pasywacja powierzchni (ASTM A967) usuwa wolne żelazo i wzbogaca warstwę tlenku chromu, zapewniając pasywną ochronę przed korozją w środowiskach utleniających i słabo redukujących. Tolerancje wymiarowe są zgodne z normami ISO 965-1 i ANSI B1.2, zapewniając spójne dopasowanie do standardowych nakrętek i otworów gwintowanych. Te elementy złączne są dostarczane z różnymi rodzajami łbów, wgłębieniami na napędy i powłokami, a dostępne są certyfikaty materiałów identyfikowalnych.
Podstawowe zalety
- Odporność na korozję: folia pasywna (Cr₂O₃) zapewnia ochronę w środowiskach morskich, przemysłowych i o wysokiej wilgotności.
- Wytrzymałość mechaniczna: wytrzymałość na rozciąganie od 500 MPa (klasa 70) do 1000 MPa (klasa 100) dla złączy nośnych.
- Dokładność gwintu: gwinty walcowane o gładkich bokach zmniejszają tarcie i zwiększają trwałość zmęczeniową.
- Stabilność termiczna: zachowuje integralność wymiarową przy cyklicznych zmianach temperatury do 300°C.
- Kompatybilność powłok: dostępna ze smarem tworzącym suchą warstwę, woskiem lub PTFE w celu kontrolowania zależności momentu obrotowego od napięcia.
Charakterystyka produktu
| Atrybut | Szczegóły |
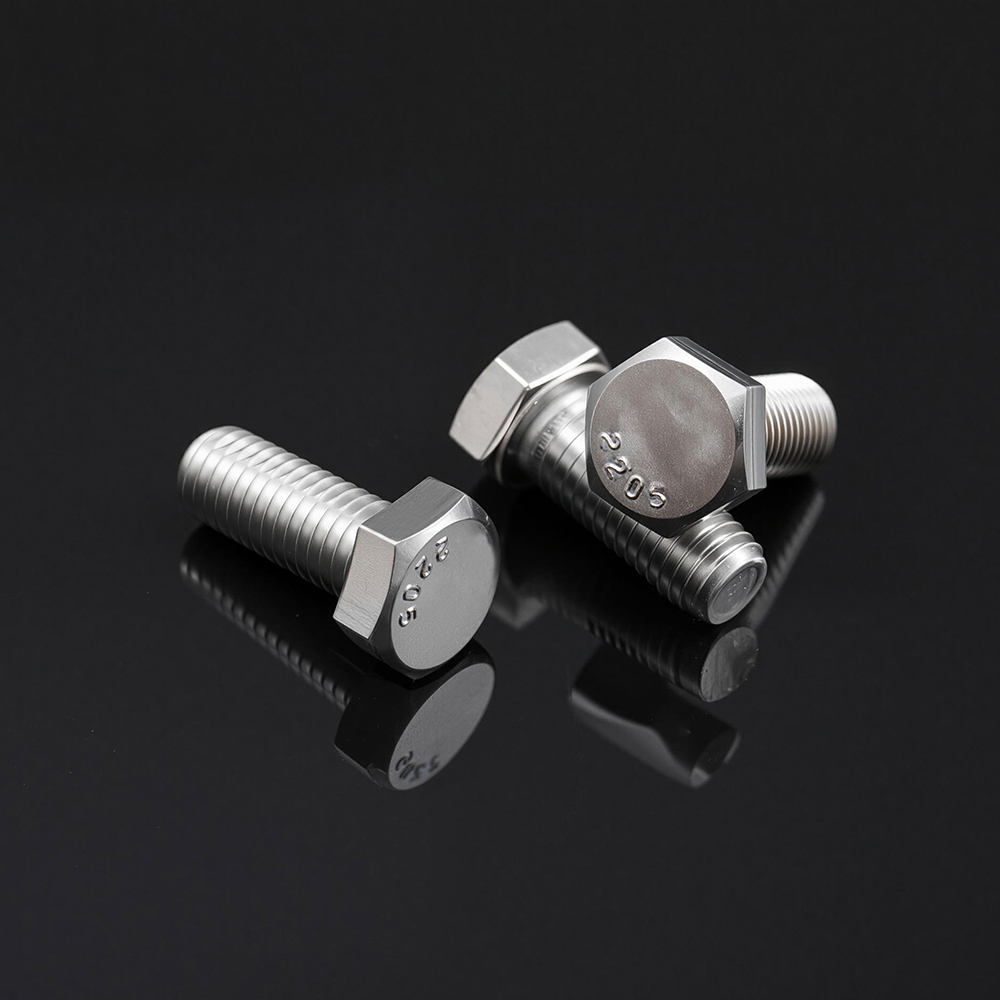
| Stopnie materiałów | 304 (A2), 316 (A4), 410 (martenzytyczny), 2205 (dupleks) |
| Standardy gwintów | Metryczne ISO (M2–M36), UNC, UNF, 8UN |
| Klasy własności | 70, 80 (austenityczny); 100 (martenzytyczny); 120 (dupleks) |
| Obróbka powierzchni | Pasywacja, elektropolerowanie, cynkowanie, powłoka przeciwzatarciowa |
| Konfiguracje głowicy | Sześciokątne, szalkowe, płaskie, wpuszczane, kołnierzowe, guzikowe, nasadkowe |
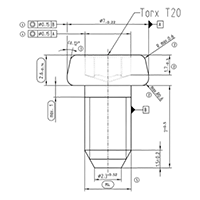
| Typy napędów | Sześciokątne, Phillips, Torx, płaskie, kwadratowe, kombinowane |
| Zakres średnic (metryczny) | M2 – M36 (podziałka zgrubna i drobna) |
| Zakres średnic (cale) | #2 – 1-1/2 cala (UNC/UNF) |
Odniesienie do właściwości mechanicznych
- Klasa 70 (304/316): obciążenie próbne 450 MPa, rozciąganie 500–700 MPa
- Klasa 80 (304/316): obciążenie próbne 600 MPa, rozciąganie 700–800 MPa
- Klasa 100 (410/420): obciążenie próbne 830 MPa, rozciąganie 900–1000 MPa
- Klasa 120 (duplex): obciążenie próbne 1000 MPa, rozciąganie 1100–1200 MPa
Pola aplikacji
- Morskie i offshore: osprzęt pokładowy, złącza podmorskie, osprzęt do olinowania.
- Żywność i napoje: przenośniki, miksery, maszyny do napełniania, ramy ze stali nierdzewnej.
- Obróbka chemiczna: kołnierze rur, wsporniki reaktorów, siłowniki zaworów, obudowy pomp.
- Konstrukcje architektoniczne: kotwy ścian osłonowych, szklenie strukturalne, podpory okładzin.
- Motoryzacja: złącza układu wydechowego, wsporniki turbosprężarki, elementy mocujące podwozia.
- Energia odnawialna: montaż paneli słonecznych, połączenia wież turbin wiatrowych, elementy hydroelektrowni.
Klasa 304 (A2)
- 18Cr-8Ni
- Cel ogólny
- Wewnątrz / łagodne na zewnątrz
- Ekonomiczne
Klasa 316 (A4)
- 16Cr-10Ni-2Mo
- Morskie / chemiczne
- Odporność na chlorki
- Wyższa odporność na wżery
Dupleks 2205
- 22Cr-5Ni-3Mo-N
- Wysoka wytrzymałość
- Odporny na korozję naprężeniową
- Ropa i gaz, woda morska
Wskazówki techniczne i rozwiązania montażowe
Zależność momentu obrotowego od napięcia
W przypadku elementów złącznych ze stali nierdzewnej współczynnik tarcia waha się od 0,15 do 0,35 w zależności od stanu powierzchni. Użyj wzoru T = K × d × F (gdzie K to współczynnik nakrętki, d to średnica nominalna, F to napięcie wstępne), aby określić docelowy moment obrotowy. Gwinty smarowane (K ≈ 0,15–0,18) wymagają mniejszego momentu obrotowego w porównaniu do gwintów suchych (K ≈ 0,25–0,30). Zawsze sprawdzaj za pomocą skalibrowanego klucza dynamometrycznego i wykonuj kontrolę rozluźnienia po pierwszym dokręceniu.
Zapobieganie zacieraniu się gwintów
Zatarcie to poważna postać zużycia adhezyjnego, która występuje w samospajających się austenitycznych stalach nierdzewnych. Strategie łagodzące: zastosuj środek przeciwzatarciowy (na bazie niklu lub miedzi), użyj powlekanych elementów złącznych (wosk, PTFE), zmniejsz prędkość dokręcania i unikaj nadmiernego momentu obrotowego. W przypadku połączeń krytycznych należy rozważyć zastosowanie kombinacji różnych stopów (np. śruby 304 z nakrętką 316).
Zarządzanie korozją w agresywnych mediach
W środowiskach z chlorkami, siarczkami lub niskim pH wybierz gatunek 316 lub duplex. Pasywacja zgodnie z ASTM A967 (kwas cytrynowy lub azotowy) przywraca warstwę pasywną po obróbce. W przypadku ryzyka powstania szczelin należy stosować elementy złączne z pełnym gwintem i uszczelkami polimerowymi lub stosować środki uszczelniające w celu zamknięcia szczelin.
W przypadku połączeń śrubowych z uszczelkami lub miękkimi materiałami dokręcić ponownie po 24 godzinach, aby skompensować relaksację osadzania. Użyj hartowanych podkładek pod łbem śruby i nakrętką, aby rozłożyć obciążenie i zapobiec uszkodzeniu łożyska.
Często zadawane pytania
Praktyki przechowywania i obsługi
- Przechowywać w czystym, suchym miejscu o wilgotności względnej poniżej 55%, aby zachować pasywację.
- Unikaj kontaktu ze stalą węglową, miedzią lub grafitem, aby zapobiec problemom galwanicznym lub zanieczyszczeniom.
- Używaj plastikowych lub powlekanych tac i pojemników; oddzielić według gatunku i rozmiaru.
- Wdrożyć rotację FIFO; zalecany okres przydatności do 36 miesięcy w oryginalnym opakowaniu.
- Przed użyciem sprawdź, czy nie występują plamy rdzy lub przebarwienia; w razie potrzeby dokonaj ponownej pasywacji.

Leveraging the factory's robust R&D and production capabilities, we specialize in high-strength rivets bolts, nuts, washers, pins, screws, and various non-standard custom parts. As experienced Custom Śruby i nakrętki ze stali nierdzewnej Suppliers, we provide flexible manufacturing solutions for different customer requirements. Our product range covers materials including stainless steel, alloy steel, aluminum alloy, copper, and special alloys, utilizing processes such as cold heading, hot forging, and CNC machining. Our products are exported to over 25 countries, serving more than 200 clients.
Chance & Union dąży do płynnego łączenia produktów „Wyprodukowano w Chinach” z rynkiem międzynarodowym klientom na całym świecie kompleksowe rozwiązania w zakresie mocowania, od badań i rozwoju po produkcję masową, dzięki profesjonalnej technologii i wyjątkowa jakość.