
Odsłonięte wgłębienie M1,6 może zatrzymać zautomatyzowaną linię montażową na dwadzieścia minut, a cena samej śruby elektronicznej jest nieistotna w obliczu tego przestoju. Poniżej M3 szczelina między śrubą, która dobrze się wkręca, a śrubą, która uszkadza łeb, często sprowadza się do ułamka milimetra głębokości wgłębienia, niewłaściwego wykończenia powierzchni lub geometrii napędu, która nigdy nie była przeznaczona dla elektronarzędzi.
Śruba elektroniczna to miniaturowy łącznik gwintowany, zwykle o średnicy od M0,8 do M3, produkowany z zachowaniem wąskich tolerancji wymiarowych z precyzyjnym wgłębieniem napędowym, dzięki czemu może mocować cienkie panele, płytki drukowane i małe obudowy bez deformowania otaczającego materiału.
Od śruby maszynowej ogólnego przeznaczenia odróżniają ją trzy cechy:
Metryczne śruby elektroniczne wykorzystują gwint 60 stopni zdefiniowany przez ISO 68-1, a praktyczny zakres roboczy rozciąga się od M1,0 do M3,0. Wybór odpowiedniego rozmiaru jest kwestią skoku, głębokości zagłębienia i materiału, w który wkręcana jest śruba.
| Rozmiar | Skok | Zakres długości | Typowe zastosowanie |
| M1.0 | 0,25 mm | 1,5 do 4 mm | Moduły kamer, czujniki do noszenia |
| M1.2 | 0,25 mm | 2 do 5 mm | Ramki do smartfonów, osłony złączy |
| M1.4 | 0,30 mm | 2 do 6 mm | Małe wsporniki, mocowania antenowe |
| M1.6 | 0,35 mm | 2 do 8 mm | Montaż na PCB, montaż obudowy |
| M2.0 | 0,40 mm | 3 do 10 mm | Obudowy do laptopów, etui na dyski |
| M2.5 | 0,45 mm | 3 do 12 mm | Panele sterujące, wyświetlacze przemysłowe |
| M3.0 | 0,50 mm | 4 do 16 mm | AGD, większa elektronika |
Głębokość osadzenia powinna wynosić co najmniej dwukrotność średnicy nominalnej. Śruba M1.6 wkręcona na głębokość zaledwie 1,5 mm w plastikową piastę koncentruje obciążenie na zbyt małej liczbie gwintów i powoduje zdjęcie piasty na długo przed osiągnięciem przez śrubę znamionowego momentu obrotowego.
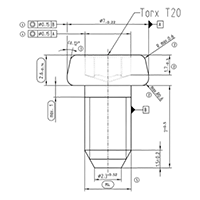
Napędy z gniazdami Torx i sześciokątnymi przewyższają napędy z wgłębieniem krzyżowym w zespołach elektronicznych, ponieważ przenoszą moment obrotowy przez płaskie, pionowe powierzchnie styku, a nie zakrzywione powierzchnie krzywek, które wypychają końcówkę z wgłębienia.
Wgłębienie krzyżowe jest zaprojektowane tak, aby wychylać się, gdy moment obrotowy przekroczy próg. Takie zachowanie chroni narzędzie ręczne i miękki łeb śruby, ale w przypadku montażu zautomatyzowanego staje się zagrożeniem, ponieważ próg przesuwa się wraz ze zużyciem bitu, grubością powłoki i ustawieniem wkrętaka.
Stal nierdzewna 304 jest domyślnym materiałem na śruby elektroniczne, ale niklowana stal węglowa wygrywa pod względem kosztów i przewodności, podczas gdy mosiądz i stal nierdzewna 316 spełniają specyficzne wymagania elektryczne i korozyjne.
Grubość niklowania zwykle mieści się w zakresie od 3 do 8 mikrometrów. Poniżej 2 mikrometrów porowatość gwałtownie wzrasta, a śruby w wilgotnym magazynie zaczynają się wbijać, zanim dotrą na linię montażową.
Większość usterek w śrubach elektronicznych nie jest awariami gwintów. Są to zużycie wgłębień, odsłonięte plastikowe występy lub nadmiernie dokręcone głowice, a każdy z nich wskazuje na wartość momentu obrotowego, która nigdy nie była dopasowana do materiału.
Wartości te zakładają głębokość osadzenia co najmniej dwukrotnie większą od średnicy nominalnej. Skróć to połączenie, a bezpieczny moment obrotowy szybko spadnie, ponieważ to samo obciążenie rozkłada się na mniejszą liczbę gwintów, a plastikowy występ odkształca się zamiast elementu mocującego.
Klasa tolerancji gwintu 6g jest standardem dla śrub elektronicznych. Jest to pasowanie luźne, które zapewnia przewidywalność montażu, ale oznacza również, że śruba od jednego dostawcy i otwór gwintowany od innego rzadko będą pasować w parze.
Zatwierdzenie dostawcy śrub elektronicznych to zadanie dokumentacyjne i metrologiczne, a nie porównanie cen. Pięć kontroli oddziela wiarygodne źródło od tego, które wyśle do produkcji niezgodną partię po sześciu miesiącach.
Standardowe śruby elektroniczne i niestandardowe części niestandardowe przechodzą różne ścieżki zatwierdzania. W przypadku prac niestandardowych dodaj raport z kontroli pierwszego artykułu i rysunek wymiarowy podpisany przez obie strony przed rozpoczęciem produkcji masowej.
W elektronice użytkowej dominują M1.6 i M2.0. M1.6 obejmuje montaż płytek drukowanych i montaż małej obudowy, natomiast M2.0 obsługuje obudowy laptopów i nieco cięższe panele. Śruby poniżej M1,4 są zwykle zarezerwowane dla modułów kamer, urządzeń do noszenia i pakietów precyzyjnych czujników.
To zależy od materiału. Niklowana stal węglowa ma wyraźne właściwości magnetyczne. Stal nierdzewna 304 staje się słabo magnetyczna po formowaniu na zimno, a stal nierdzewna 316 pozostaje zasadniczo niemagnetyczna. Jeśli śruba znajduje się w pobliżu czujnika magnetycznego lub ścieżki ekranującej, należy wybrać stal nierdzewną 316 lub mosiądz.
Zacznij od 0,25 do 0,40 Nm dla stali nierdzewnej wkręcanej w tworzywo sztuczne lub cienki metal, zakładając zaangażowanie co najmniej 4 mm. W przypadku gwintowania w niewzmocnionym plastiku zmniejsz górną granicę o około jedną trzecią i zawsze sprawdzaj, sprawdzając moment obrotowy rzeczywistej konstrukcji piasty.
Wkręty maszynowe wkręcane w metalowe wkładki można zwykle używać wielokrotnie bez utraty funkcji. Wkręty samoformujące gwint, które wycinają własną ścieżkę w tworzywie sztucznym, przeznaczone są do jednorazowego montażu, ponieważ uformowane gwinty zużywają się przy każdym wykręcaniu, a siła trzymania szybko spada.