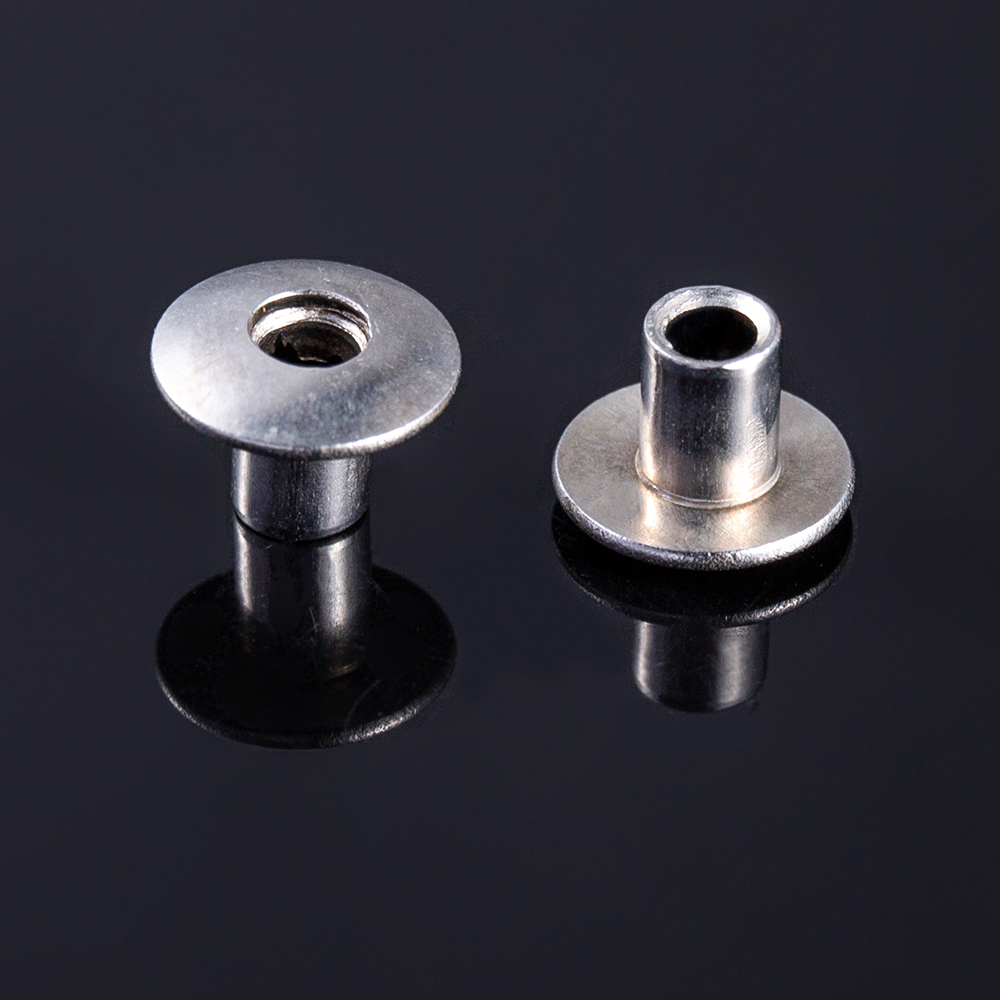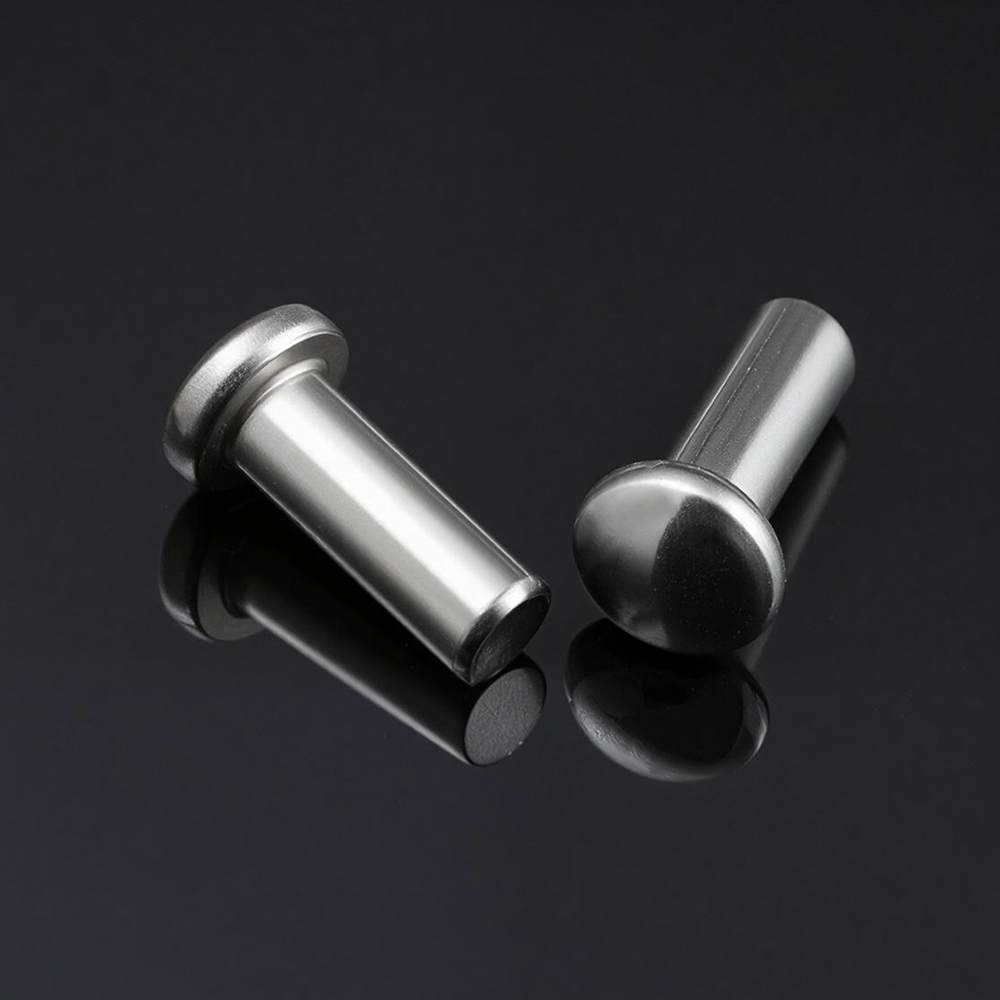

Nit półrurowy z trzpieniem o średnicy 2 mm często zapewnia pełny przegub szczęki nożyczek laparoskopowych lub szczęki kleszczyków biopsyjnych. Kosztuje kilka centów na liście materiałów i znajduje się w dokumentacji projektowej wśród części o najwyższym ryzyku: jeśli nit urządzenia medycznego jest zbyt twardy, złącze się zaciera; jeśli jest zbyt miękki, po wielokrotnych cyklach w autoklawie w szczękach pojawia się luz; jeśli stop jest niewłaściwy, ten sam nit staje się miejscem korozji i kwestią biokompatybilności podczas jednej rewizji.
Większość zespołów zaopatrzeniowych spotyka się z tym problemem późno, zwykle gdy próbka pierwszego artykułu, która przeszła testy laboratoryjne, wraca z walidacji sterylizacji z wartością momentu obrotowego poza rysunkiem. Geometria nitu nigdy nie była trudną częścią. Najtrudniejszą częścią jest rodowód materiału, zakres twardości, stan powierzchni i proces wiązania.
Nit urządzenia medycznego jest trwałym elementem mocującym przeznaczonym do montażu urządzenia medycznego i jest definiowany nie przez kształt, ale przez dowody: certyfikowany materiał, kontrolowaną twardość, udokumentowaną czystość, odpowiednie wymiary oraz proces instalacji, który można powtórzyć w ramach audytu.
Nit do wyrobu medycznego to element złączny z łbem zimnym lub obrobiony maszynowo, którego stop, twardość, wymiary, stan powierzchni i parametry ustawień są określone w systemie jakości producenta urządzenia medycznego, tak aby każde gotowe połączenie mogło zostać sprawdzone, prześledzone do liczby wytopowej i odtworzone w różnych partiach produkcyjnych.
Fizycznie część może być nie do odróżnienia od dostępnego w handlu nitu półrurowego. Różnica pojawia się w czterech miejscach:
Usuń którykolwiek z tych czterech, a nit zamieni się w niezgodność oczekującą na następny audyt dostawcy.
Nity półrurowe pokrywają większość połączeń przegubowych w instrumentach wielokrotnego użytku, nity pełne przenoszą obciążenia strukturalne i ścinające, a nity rurowe i zrywalne obsługują oczka, obudowy i zespoły, do których można dotrzeć tylko z jednej strony.
| Rodzaj nitu | Wspólna funkcja | Typowe zastosowanie medyczne | Metoda ustawiania |
| Półrurowy | Kompresja obrotowa lub kontrolowana | Nożyczki, kleszcze, retraktory, zaciski | Orbita lub uderzenie |
| Rurka i oczko | Materiał kanałów, tuleja niskoprofilowa | Styki elektrod, wkładki kaniuli, osłony złączy | Orbitalny lub spinowy |
| Solidne | Najwyższa wytrzymałość na ścinanie, trwałe połączenie | Ramy narzędzi, uchwyty, tace do sterylizacji | Prasa udarowa |
| Zaślepić, złamać trzpień | Dostęp z jednej strony, koniec zamknięty lub otwarty | Obudowy urządzeń, obudowy jednorazowe | Narzędzie ręczne lub pneumatyczne |
| Jedź | Szybkie osadzanie, niskie obciążenie zacisku | Osłony, panele, okucia niesterylne | Młotek lub prasa |
| Niestandardowy, zimnogłowy | Geometria zapisana wokół jednego stawu | Mechanizmy przegubowe OEM | Według zatwierdzonego procesu |
Jeśli złącze musi się obracać, nit musi obrócić główkę, nie powodując silnego kontaktu obu części. Jeśli złącze musi utrzymać dwie płytki w stałym ściśnięciu, zwykle lepszym rozwiązaniem jest solidny nit lub śruba pasowana.
Domyślnym stopem do nitowania wyrobów medycznych jest stal nierdzewna 316L. Zapewnia czyste chłodzenie, jest odporny na sterylizację parą i tlenkiem etylenu i jest dostępny z pełną identyfikowalnością od drutu do gotowej części. Gatunki tytanu sprawdzają się tam, gdzie liczy się masa, zachowanie w rezonansie magnetycznym lub izolacja galwaniczna, a stopy o wysokiej wytrzymałości, takie jak MP35N, są zarezerwowane dla połączeń, które muszą przetrwać miliony cykli obciążenia.
Sama siła rzadko rozstrzyga kwestię materialną. Twardszy stop może powodować gorsze połączenie obrotowe, ponieważ twardy trzonek nie będzie się toczył w kontrolowanej główce na cienkim odcinku o grubości 1,5 mm. Dlatego wyróżniony rząd 316L pozostaje najważniejszym narzędziem, mimo że ma mniej więcej połowę wytrzymałości na rozciąganie w porównaniu z Ti-6Al-4V.
Sterylizacja decyduje o większej liczbie projektów niż ładunek. Cykle autoklawu parowego w temperaturze 134 C powodują korozję naprężeniową chlorków w niewłaściwym gatunku stali nierdzewnej, promieniowanie gamma w typowych dawkach od 25 do 40 kGy przechodzi przez stal 316L i tytan bez znaczącej utraty wytrzymałości, a powtarzane cykle tlenku etylenu pozostawiają pozostałości, które muszą zostać oczyszczone w granicach ISO 10993-7.
Pasywacja jest etapem procesu wymagającym własnej walidacji. ASTM A967 wymienia kilka sposobów, a przejście z kwasu azotowego na kwas cytrynowy zmienia chemię powierzchni gotowego nitu na tyle, że wymagana jest ponowna walidacja połączenia.
O większości uszkodzeń połączeń nitowych decydują dwie liczby: luz średnicowy pomiędzy trzpieniem a otworem oraz zakres twardości trzpienia. Wszystko inne jest drugorzędne.
Akceptację obrotowego połączenia nitowego mierzy się na złączu: moment obrotowy, luz i wysokość łba po osadzeniu. Wymiary rysunkowe nitu stanowią tylko połowę specyfikacji.
Dostawców nitów ocenia się w równym stopniu na podstawie dokumentacji, jak i części. Od 2 lutego 2026 r. rozporządzenie FDA w sprawie systemu zarządzania jakością dostosowuje 21 CFR część 820 do normy ISO 13485, co sprawia, że rejestry dostawców stanowią część obszaru zgodności producenta urządzenia.
Kontrola zmian to klauzula, która sprawia najwięcej bólu. Dostawca, który bez powiadomienia zmieni sposób walcowania drutu, temperowania lub galwanizacji, unieważnia walidację procesu klienta, nawet jeśli każda przychodząca próbka nadal przechodzi kontrolę.
Jeden wykwalifikowany dostawca to jeden punkt awarii. Programy nitów medycznych pozostają stabilne, gdy rysunek zostanie zamrożony przed rozpoczęciem zaopatrzenia, a dwóch dostawców ma kwalifikacje na podstawie tej samej specyfikacji.
Najtańszy nit w katalogu staje się najdroższą częścią urządzenia w dniu, w którym audyt wykryje niemożliwą do wyśledzenia partię.
Stal nierdzewna 316L nadaje się do większości zastosowań, ponieważ dobrze chłodzi, toleruje pasywację i wytrzymuje sterylizację parą, tlenkiem etylenu i promieniami gamma. Tytan klasy 2 i 5 stosuje się tam, gdzie liczy się masa, zgodność z rezonansem magnetycznym lub izolacja galwaniczna, a w złączach o dużej wytrzymałości na obciążenia cykliczne stosuje się tytan.
Tak, pod warunkiem, że dostawca może posiadać specyfikację. Część musi spełniać wymagania urządzenia dotyczące biokompatybilności i czystości, umożliwiać śledzenie partii i być instalowana w ramach zatwierdzonego procesu. Większość komercyjnych linii nitów nie jest w stanie dostarczyć dokumentacji dotyczącej poziomu ciepła ani kontroli zmian i to je dyskwalifikuje.
Najpierw ustaw tolerancję otworu, H9 lub H10 dla złącza obrotowego, a następnie określ luz średnicowy, zakres twardości trzpienia i wysokość główki walca. Zakończ, spełniając wymagania funkcjonalne dotyczące zmontowanego złącza, takie jak moment obrotowy przegubowy od 0,02 do 0,2 Nm i maksymalny luz osiowy wynoszący 0,1 mm.
Nity pojawiają się głównie w instrumentach, systemach wprowadzających i sprzęcie do sterylnych opakowań, a nie w implantach długoterminowych. Kiedy nit wchodzi do zespołu wszczepialnego, stop musi być klasy implantacyjnej, powierzchnia musi spełniać odpowiednią kategorię testową ISO 10993-1, a proces osadzania musi zostać zatwierdzony dla tego konkretnego urządzenia.
Dopasuj nit do złącza, udokumentuj połączenie, a następnie zakwalifikuj dwóch dostawców na podstawie tego samego rysunku. Dzięki temu zamówieniu część dwucentowa nie wstrzymuje wydania urządzenia.